


Autor: Weibo
Datum: Sep 15, 2026
Značenje ekstrudera: vrste, principi rada, primjene i vodič za odabir
Značenje ekstrudera počinje jednom jednostavnom idejom: ekstruder je stroj koji gura materijal kroz matricu kako bi ga kontinuirano oblikovao. U preradi plastike to obično znači ubacivanje polimernih kuglica u zagrijanu bačvu, njihovo topljenje rotirajućim vijkom i tjeranje taline kroz fiksni otvor kako bi se oblikovala cijev, film, ploča, profil ili kuglice. Definicija zvuči kratko, ali fraza pokriva široku obitelj strojeva, od kompaktnog gumenog ekstrudera u tvornici do 40:1 paralelne dvopužne linije za miješanje. Inženjeri, timovi za nabavu i timovi za održavanje tumače značenje ekstrudera kroz stroj kojim upravljaju, stoga je vrijedno rastaviti pojam iz nekoliko kutova.
Ovaj vodič objašnjava značenje ekstrudera u praktičnim terminima: podrijetlo rječnika, princip rada, konfiguracije glavnog vijka i bačve, primjene koje se oslanjaju na opremu za ekstruziju te odabir i održavanje koji su važni kupcima. Također se oslanjamo na iskustvo Zhoushan Microwave Machinery, kineskog proizvođača vijaka i bačvi osnovanog 1990., kako bismo pokazali kako se definicija pretvara u odluke dobavljača u stvarnom svijetu. Na kraju biste trebali moći objasniti što je ekstruder, istaknuti dijelove koji određuju njegovu izvedbu i postaviti prava pitanja kada uspoređujete strojeve ili rezervne dijelove.
Ukratko, značenje ekstrudera u industrijskoj praksi je kontinuirano oblikovanje rastaljenog ili omekšanog materijala pomoću vijčanog pritiska kroz matricu, a kombinacija puža i bačve unutar stroja određuje većinu njegove sposobnosti i cijene.
Ekstruder Značenje: Izvan definicije iz rječnika
Rječnici definiraju ekstruder kao "stroj koji oblikuje materijal gurajući ga kroz matricu". Ta fraza bilježi bitno kretanje, ali izostavlja uvjete unutar stroja. Tipični plastični ekstruder ne gura samo hladne kuglice kroz rupu. Mora hraniti materijal, zbijati ga, rastopiti trenjem i vanjskom toplinom, miješati sve aditive ili bojila, izgraditi pritisak, a zatim gurnuti homogenu talinu kroz matricu koja stvara konačni presjek. Ukratko, značenje ekstrudera u dizajnu opreme oblikuju puž, bačva, sustav grijanja, mjenjač i matrica zajedno, a ne matrica sama.
Riječ ima dugu jezičnu povijest. "Ekstruder" dolazi od latinskog ekstrudere , kombinacija pr (van) i trudere (gurnuti). To podrijetlo objašnjava zašto se ista riječ pojavljuje u vrlo različitim područjima. U prehrambenoj industriji ekstruder kuha i oblikuje grickalice i stočnu hranu. U obradi keramike i metala, ekstruderi tjeraju glinu ili zagrijane komade kroz kalupe. U 3D ispisu, mali ekstruder ubacuje tanku nit filamenta u vruću mlaznicu. Svaki od ovih uređaja dijeli isti princip: primijenite pritisak na materijal i pustite da oblikovani otvor odredi rezultat.
U okviru obrade plastike, pojam nosi neke specifične pretpostavke koje je korisno znati. Prvo, ekstruder je kontinuirani stroj, dok je stroj za injekcijsko prešanje ciklički. Drugo, ekstruder se odnosi na cijeli stroj, dok se pojmovi "puž ekstrudera" i "cijev ekstrudera" odnose na dvije najkritičnije komponente unutar njega. Treće, proizvod ekstrudera, koji se često naziva ekstrudat, može biti bilo što, od gotove cijevi do poluproizvoda koji ide u daljnju obradu. Imajući na umu ove razlike, mnogo je lakše komunicirati s dobavljačima strojeva, jer se ista riječ pojavljuje u katalozima proizvoda, procesnoj dokumentaciji i priručnicima za održavanje s malo drugačijim nijansama značenja.
Praktična definicija ekstrudera stoga ovisi o kontekstu: za graditelja strojeva to je kompletna proizvodna linija, za proizvođača komponenata to je sklop puža i bačve, a za operatera postrojenja to je oprema koja pretvara sirovinu u proizvod koji se može prodati.
Kako radi ekstruder: princip rada i osnovne komponente
Nakon što saznate što je ekstruder, sljedeći sloj značenja ekstrudera je kako pretvara čvrsti polimer u kontinuiranu taljevinu. Proces slijedi isti logički slijed u gotovo svakom ekstruderu s pužnim pogonom. Vijak se okreće unutar tijesno prianjajuće cijevi, stvarajući mehaničko trenje dok se zagrijava izvana. Otopljeni polimer se tada nakuplja na glavi bačve i gura se kroz otvor matrice.
Proces ekstruzije korak po korak
- Hranjenje - Materijal ulazi u bačvu kroz lijevak, bilo gravitacijom ili pomoću prisilnog dodavača. Dovodno grlo se obično hladi vodom kako bi se spriječilo prerano taljenje i premošćivanje.
- Prijenos i kompresija - Vijčani kanal nosi materijal naprijed. Kako se dubina kanala smanjuje, materijal se sabija, izbacuje zrak i počinje omekšavati.
- Taljenje i plastificiranje - Toplina trenja od rotacije vijka plus trake grijača bačve tope polimer. Prepreke ili elementi za miješanje poboljšavaju ujednačenost taline.
- Mjerenje i tlačenje - Završni dio vijka kontrolira izlaznu brzinu, ublažava fluktuacije tlaka i daje dosljednu temperaturu taline na glavu.
- Oblikovanje kalupa - Talina prolazi kroz sita, razbijajuću ploču, a zatim kroz matricu, koja ekstrudatu daje konačni presjek i veličinu.
- Hlađenje i nizvodno rukovanje - Nakon matrice, proizvod se kalibrira, hladi, izvlači, reže ili namotava, ovisno o primjeni.
Osnovne komponente ekstrudera
Svaki ekstruder, bez obzira na veličinu ili proizvođača, sadrži sljedeće glavne dijelove. Razumijevanje njihovih uloga pomaže osoblju za održavanje i kupcima da s povjerenjem uspoređuju strojeve.
| komponenta | Funkcija | Utjecaj na kvalitetu proizvoda |
|---|---|---|
| Vijak | Prenosi, komprimira, topi i miješa materijal | Određuje učinak, kvalitetu taline i potrošnju energije |
| Bačva | Okružuje vijak i prenosi toplinu | Utječe na kontrolu temperature i zaštitu od trošenja vijaka |
| Sustav grijanja i hlađenja | Održava potrebni profil temperature | Sprječava degradaciju i osigurava konzistenciju taline |
| Mjenjač i pogonski motor | Okreće vijak potrebnom brzinom i momentom | Postavlja maksimalnu propusnost i stabilnost zakretnog momenta |
| Prekidna ploča i paket sita | Filtrira onečišćenje i stvara pritisak | Poboljšava čistoću taline i miješanje |
| umri | Oblikuje ekstrudat u željeni oblik | Definira točnost dimenzija i završnu obradu površine |
Za kupce i inženjere, vijak i cijev zaslužuju posebnu pozornost. Ova dva dijela troše se jedan protiv drugog pod visokom temperaturom i pritiskom, a njihova legura, toplinska obrada i površinsko otvrdnjavanje određuju koliko dugo ekstruder može raditi prije nego što je potrebno održavanje. Proizvođač poput Microwave Machinery koji proizvodi i vijak i cijev može kontrolirati prilagodbu, odabir materijala i površinsku obradu kao usklađeni sustav, što je praktična prednost pri zamjeni komponenti na postojećoj liniji.
Omjer duljine vijka i promjera: ključna specifikacija
Među specifikacijama koje definiraju značenje ekstrudera u inženjerskom smislu, omjer duljine i promjera puža zaslužuje posebnu pozornost. L/D omjer uspoređuje radnu duljinu puža s njegovim promjerom i izravno utječe na to koliko puž može isporučiti topljenja, miješanja i pritiska. Viša vrijednost L/D obično daje dulje vrijeme zadržavanja i bolje plastificiranje, zbog čega linije s velikim učinkom i kompaundiranje obično koriste duže vijke. Različite konfiguracije vijaka razvile su se oko različitih raspona L/D, a njihovo ispravno čitanje pomaže vam u usporedbi tablica s podacima dobavljača. Donja trakasta dijagrama sažima tipične L/D omjere za pet uobičajenih konfiguracija puža ekstrudera.
Tipični L/D omjer prema konfiguraciji vijka
Planetarni vijak 18:1
Konusni dvostruki vijak 22:1
Općenito s jednim vijkom 25:1
Cijev ili film s jednim vijkom 30:1
Paralelno dvojno slaganje 40:1
Čitanje grafikona odozdo prema gore otkriva jasnu logiku iza značenja ekstrudera u dizajnu stroja. Planetarna konfiguracija ima najkraći L/D jer njegova kotrljajuća vretena raspoređuju naprezanje preko velike površine, tako da nije potrebna dugačka cijev za postizanje dobre kvalitete taline. Konusni dvostruki vijak također ostaje kompaktan, što odgovara njegovoj tipičnoj ulozi plastificiranja krutog PVC-a pri niskoj temperaturi obrade. Jednostruki puž opće namjene radi na 25:1 jer ta geometrija daje pouzdanu ravnotežu za većinu peleta kojima ćete ga puniti. Kada primjena zahtijeva veću kvalitetu taline, duljina jednog vijka se proteže do 30:1, kao što se vidi u linijama za cijevi i filmove. Paralelni dvostruki vijak u omjeru 40:1 predstavlja drugu krajnost: dugačka cijev pruža višestruke zone miješanja i omogućuje postavljanje ulaznih otvora duž cijevi. U praksi, omjer L/D također utječe na prostor instalacije, troškove grijanja bačve i postupke uklanjanja vijaka. Dulji vijak znači bolji kontakt s površinom, što povećava zahtjeve za okretnim momentom od mjenjača. To također znači da proizvođač bačvi mora kontrolirati ravnost preko veće duljine, zbog čega je kapacitet precizne strojne obrade bitan kada se naručuju duge bačve. Ovo je jedan od razloga zašto iskusni kupci jednostavno ne traže najveći dostupni L/D. Oni specificiraju L/D koji odgovara materijalu, profilu vijka i pratećoj opremi. Upravo je takva vrsta podudaranja ono gdje proizvođač vijaka i bačve zarađuje svoju vrijednost. Sljedeći put kada dobavljač ponudi ekstruder ili zamjensku bačvu, znat ćete da je L/D broj više od dimenzije; to je izjava o tome za koliko je rada stroj dizajniran.
Načelo rada ekstrudera može se sažeti kao punjenje, sabijanje, taljenje, mjerenje i oblikovanje; svaka komponenta između lijevka i matrice postoji kako bi jedan od tih pet koraka bio stabilniji.
Glavni tipovi ekstrudera koji se koriste u industriji
Obitelj ekstrudera obično se kategorizira prema geometriji puža, a svaki tip služi različitoj radnoj niši. Poznavanje ovih kategorija produbljuje vaše razumijevanje značenja ekstrudera i pomaže pri čitanju popisa proizvoda proizvođača.
Jednopužni ekstruderi
Jednopužni ekstruderi najčešća su konfiguracija u preradi plastike. Jedan vijak se okreće u glatkoj cijevi, a materijal se kreće naprijed kroz spiralne kanale. Ovaj dizajn je ekonomičan, mehanički jednostavan i pouzdan za obradu dobro složenih peleta. Dominira primjenama kao što su ekstruzija cijevi, ekstruzija profila, puhanje filma i lijevanje ploča, gdje su dosljedan učinak i temperatura važniji od intenzivnog miješanja. Bačva s jednim vijkom za aplikacije ekstrudera obično se usklađuje s vrstom polimera, izlaznom brzinom i omjerom L/D koji odabire procesni inženjer.
 Bačva s jednim vijkom za ekstruder s modularnim dizajnom Ova bačva odgovara standardnim postupcima ekstruzije poput cijevi, profila i filma. Njegova modularna izrada pojednostavljuje održavanje, dok vijci od legiranog čelika i precizna kontrola temperature podržavaju dosljedno topljenje i učinkovit učinak. Pogledajte proizvod →
Ekstruderi s dva puža
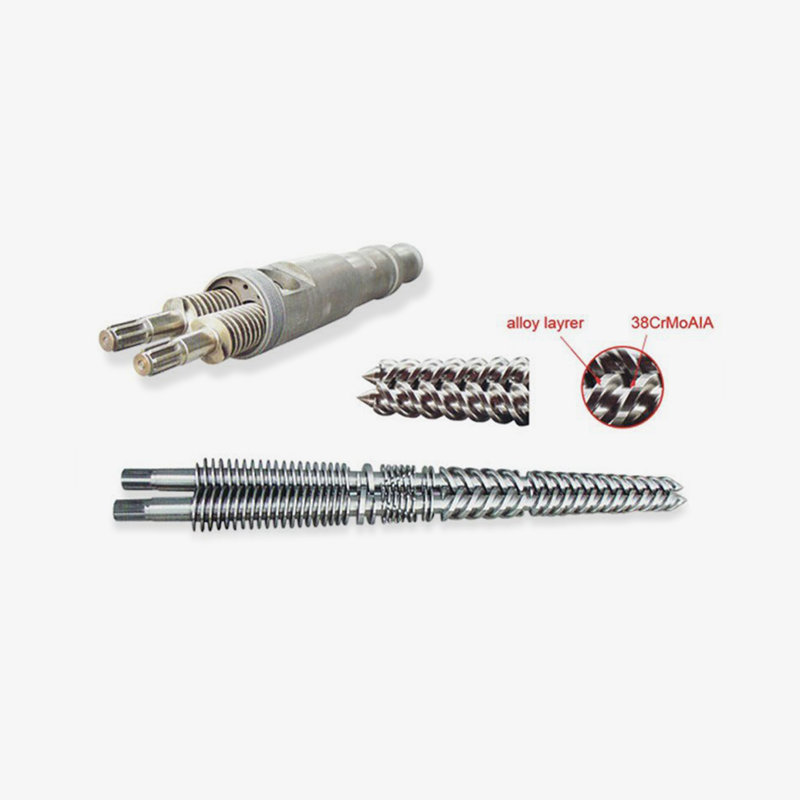
Dvostruki pužni ekstruderi koriste dva paralelna ili konusna vijka koji idu jedan pored drugog. Dalje se dijele na ko-rotirajuće i suprotno-rotirajuće tipove, te na isprepletene i neisprepletene parove. Ko-rotirajući paralelni dvostruki vijci su pokretači kompaundiranja, proizvodnje masterbatcha i devolatilizacije jer generiraju kontrolirano smicanje i samočišćenje. Konusni dvostruki vijci imaju širi korijen na dovodnom kraju i manji promjer na ispusnom kraju, što daje visok omjer kompresije bez pretjeranog zgušnjavanja materijala; klasičan su izbor za linije PVC cijevi i profila. Konusni dvostruki vijčani sklop i bačvasti sklop dizajnirani su za rukovanje niskom osjetljivošću PVC-a na smicanje uz održavanje stabilnog dopremanja taline do kalupa.
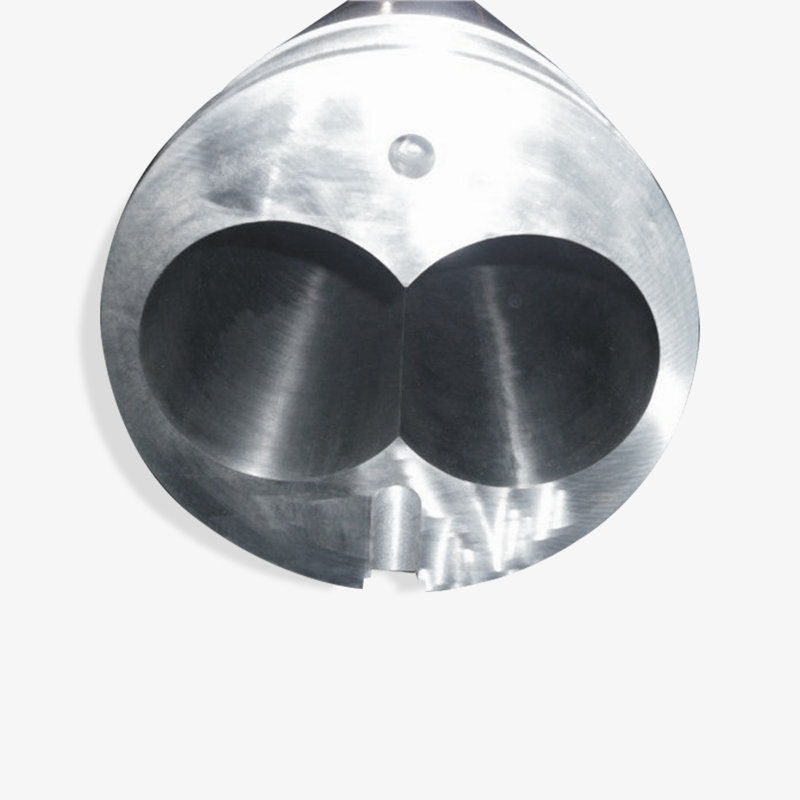 Konusni sklop s dvostrukim vijkom i cijevi za PVC Konstruiran za obradu s malim smicanjem, ovaj stožasti dvostruki vijak i cijev isporučuju stabilnu talinu u matricu. Nudi visok omjer kompresije i ravnomjerno miješanje, što ga čini pouzdanim izborom za PVC cijevi i profile. Pogledajte proizvod →
Planetarni pužni ekstruderi
Planetarni pužni ekstruder kombinira jedan središnji glavni vijak s nekoliko planetarnih vijaka raspoređenih po njegovom obodu. Planetarna vretena kotrljaju se između glavnog vijka i užljebljene cijevi, stvarajući veliki površinski kontakt i nježno smicanje. Ovaj raspored je izvrstan za materijale osjetljive na toplinu, posebno kruti PVC i druge spojeve koji se razgrađuju pod jakim smicanjem. Budući da se radnja miješanja događa na mnogo malih kontaktnih točaka, temperatura taline ostaje niska, a aditivi se raspoređuju vrlo ravnomjerno.
Ram i klipni ekstruderi
Ram ekstruderi i klipni ekstruderi ne koriste rotirajući puž. Oni guraju materijal pomoću klipnog cilindra, što je korisno za polimere ultra-visoke molekularne težine, gumene predforme i određene prehrambene paste koje ne podnose miješanje pomoću vijaka. Njihov učinak je manje ujednačen od strojeva s vijcima, ali pouzdano rukuju teškim materijalima i često se nalaze u specijaliziranim proizvodnim linijama gdje je pritisak, a ne miješanje, glavni zahtjev.
Usporedba tipova ekstrudera
Donja tablica daje približne referentne raspone za svaku konfiguraciju. Stvarne vrijednosti ovise o materijalu, dizajnu vijka i postavljanju linije, stoga ih koristite kao početnu točku, a ne kao specifikaciju za kupnju.
| Vrsta | Uobičajena brzina vijka | Tipični L/D | Najprikladnije za |
|---|---|---|---|
| Jedan vijak | 20-120 okretaja u minuti | 25-30:1 | Cijev, profil, folija, ploča, standardni peleti |
| Paralelni dvostruki vijak | 200-600 okretaja u minuti | 32-48:1 | Kompaundiranje, masterbatch, devolatilizacija |
| Konusni dvostruki vijak | 10-60 okretaja u minuti | 18-25:1 | PVC cijevi, profili, lim |
| Planetarni vijak | 10-50 okretaja u minuti | 16-20:1 | Materijali osjetljivi na toplinu, PVC spojevi |
| Ram ekstruder | Nije na odvrtanje | Nije primjenjivo | UHMWPE, gumeni predforme, paste |
Tip ekstrudera koji vam je potreban određuje se manje markom, a više materijalom, potrebnom brzinom smicanja i oblikom proizvoda koji slijedi; zato dobavljači pitaju za vaš recept prije nego što ponude stroj.
Primjene ekstrudera u svim industrijama
Značenje ekstrudera ostaje apstraktno sve dok ga ne povežete sa stvarnim proizvodima. Stroj se koristi za proizvodnju gotovo svih plastičnih poluproizvoda u kontinuiranom obliku, a služi i za gumarsku, metalnu, keramičku i prehrambenu industriju u prilagođenim verzijama. Zajednička nit je uvijek ista: materijal prolazi kroz matricu i zauzima fiksni poprečni presjek.
- Cijevi i profili - PVC, PE i PP cijevi za vodoopskrbu, odvodnju i distribuciju plina, plus prozorski profili, okviri vrata i ukrasne letvice.
- Film i ploča - Puhana folija za pakiranje, lijevana folija i termoformirajuća ploča za ladice, čaše i blistere.
- Kompaundiranje i peletiranje - Dvostruke pužne linije koje miješaju aditive, punila i bojila u homogene pelete.
- Proizvodi od pjene - EPE biserna pamučna pjena, XPS izolacijska ploča i druge kemijski puhane pjene.
- Žica i kabel - Prevlaka ekstruzijom koja nanosi izolaciju i slojeve omotača na jezgre vodiča.
- Proizvodi od gume - Gumeni ekstruderi ubacuju trakaste ili profilirane sirovine prije vulkanizacije.
- Hrana i stočna hrana - Ekstruderi za kuhanje oblikuju grickalice, žitarice za doručak i hranu za kućne ljubimce.
- 3D printanje - Mali ekstruder filamenata topi i taloži plastične slojeve.
U ekstruziji pjene, na primjer, namjenski vijak i cijev za ekstruziju EPE pjene dizajnirani su s posebnom geometrijom miješanja i hlađenja taline za kontrolu plinovite faze unutar taline. Taj detalj pokazuje zašto generičko značenje ekstrudera nije dovoljno pri odabiru rezervnih dijelova: geometrija puža mora odgovarati kemiji procesa, a ne samo modelu stroja.
Područja primjene i tipične konfiguracije vijaka
Sljedeća tablica nudi kratku referencu za koji se tip ekstrudera obično odabire u različitim segmentima proizvoda. Stvarni dizajni strojeva variraju, stoga tretirajte vrijednosti kao industrijsku orijentaciju, a ne kao konačni inženjerski izračun.
| Primjena | Tipični izlaz | Uobičajeni tip vijka | Kritični zahtjevi procesa |
|---|---|---|---|
| Vodovodna cijev | 200-1000 kg/h | Jedan vijak or conical twin | Stabilna debljina, mali broj gela |
| PVC prozorski profil | 100-500 kg/h | Konusni dvostruki vijak | Ravnomjerna fuzija, niska degradacija |
| Smjesa masterbatcha | 500-3000 kg/h | Paralelni dvostruki vijak | Visoka disperzija, samočišćenje |
| EPE pjenasti list | 80-300 kg/h | Specijalni jednostruki vijak s mješačima | Struktura zatvorene ćelije, hlađenje taline |
| Preforma gumenog crijeva | 50-400 kg/h | Gumeni vijak ekstrudera | Nizak porast temperature, ujednačen oblik |
Svaka primjena ekstruzije pretvara se u poseban dizajn vijka i cijevi; cijevi, filmovi, pjene i spojevi izgledaju slično u općem dijagramu, ali zahtijevaju vrlo različitu geometriju vijaka u praksi.
Kako odabrati ekstruder: Kriteriji odabira za kupce
Odabir ekstrudera tehnička je i ekonomska odluka. Timovi za nabavu često se fokusiraju na cijenu i isporuku, dok se inženjeri proizvodnje fokusiraju na kvalitetu i stabilnost taline. Kompletan proces odabira trebao bi zadovoljiti obje strane. Pravila u nastavku vrijede bez obzira kupujete li kompletan stroj za ekstruziju ili zamjenski set vijaka i cijevi.
Pet čimbenika koji pokreću odabir
- Vrsta materijala - Porodica polimera, aditivi i potreban prozor za obradu određuju geometriju vijka i materijal cijevi.
- Izlazna brzina - Mjeri se u kilogramima na sat, a ne u snazi motora, jer dizajn vijka i volumen bačve postavljaju stvarnu granicu.
- Geometrija konačnog proizvoda - Cijevi, folije, profili, limovi i kuglice postavljaju različite zahtjeve za kalupljenje, hlađenje i povlačenje.
- Nosite okolinu - Abrazivna punila, reciklirani materijal i visoke radne temperature ubrzavaju trošenje vijka i cijevi.
- Struja i infrastruktura - Dostupni napon, rashladna voda, komprimirani zrak i prostor utječu na konačni izbor stroja.
Referentni okvir za usporedbu ponuda dobavljača
Kada vam dobavljač pošalje ponudu, tehnički list obično uključuje sljedeće parametre. Donje kartice prikazuju pet brojeva koje biste trebali usporediti u različitim ponudama.
Materijal
PE, PP, PVC, PA ili spoj
PE, PP, PVC, PA ili spoj
Izlaz
Ciljani kg/h i brzina puža
Ciljani kg/h i brzina puža
L/D omjer
Odabrano prema vrsti procesa
Odabrano prema vrsti procesa
Omjer kompresije
Tipičan raspon od 2:1 do 4:1
Tipičan raspon od 2:1 do 4:1
Materijal vijaka
Nitrirano ili bimetalno
Nitrirano ili bimetalno
Kompatibilnost materijala je na prvom mjestu. Vijak namijenjen za mekani PVC neće dati istu kvalitetu taljenja s polietilenom visoke gustoće, a vijak namijenjen za pelete može imati problema s prahom ili ponovnim mljevenjem. Cilj izlaza tada isključuje mnoge strojeve: ekstruder s jednim pužom od 60 mm ne može se natjecati s paralelnim dvopužnim ekstruderom od 75 mm za protok miješanja, bez obzira na snagu motora. Omjer L/D i omjer kompresije trebali bi se predložiti na temelju vašeg proizvoda, a ne na standardnom katalogu, jer cijevi, film i profil zahtijevaju različite krivulje taljenja. Konačno, materijal vijaka i površinska obrada pokazuju koliko održavanja trebate planirati u idućim godinama.
Jedan vijak ili dvostruki vijak: brza provjera u dva stupca
Ako se još uvijek odlučujete između dvije najčešće konfiguracije, ova jednostavna usporedba može voditi razgovor s vašim dobavljačem.
| Odaberite jednopužni ekstruder kada... Vaš materijal stiže u obliku dobro složenih peleta, učinak ispod 800 kg/h je prihvatljiv, prioritet vam je jednostavnost rada i niža početna investicija, a finalni proizvod je cijev, profil, folija ili lim od standardnih polimera. | Odaberite dvopužni ekstruder kada... Unosite prah ili recept s dodacima, potrebna vam je visoka disperzija ili devolatilizacija, obrađujete kruti PVC pri niskom smicanju ili sastavljate masterbatch pri nekoliko stotina kilograma na sat. |
Iskustvo dobavljača također je važno. Vjerojatnije je da će proizvođač koji opskrbljuje proizvođače originalne opreme i korisnike naknadnog tržišta u nekoliko zemalja imati dokumentirana rješenja za uobičajene probleme kao što su premošćivanje, valovi ili prerano trošenje vijaka. Na primjer, Microwave Machinery isporučuje vijčane i bačvaste komponente na tržišta uključujući Sjedinjene Države, Njemačku, Dubai, Vijetnam i Tajland od 1990. godine, što daje njegovom inženjerskom timu široku povratnu informaciju od stvarnih ekstruzijskih linija koje rade pod različitim klimatskim uvjetima, sirovinama i razinama vještina operatera.
Nikada ne birajte ekstruder samo po cijeni po kilogramu proizvoda; specifikacija puža i bačve, iskustvo dobavljača u procesu i podrška nakon prodaje odlučuju o stvarnom trošku vlasništva tijekom pet godina.
Održavanje ekstrudera: zaštita puža i cijevi
Ekstruder koji neprekidno radi u tri smjene suočava se s agresivnim uvjetima: abrazivna punila, visoke temperature bačve i ciklički toplinski stres. Vijak i cijev se stoga tretiraju kao zamjenjivi potrošni dijelovi, a ne trajne komponente. Njihov radni vijek ovisi o materijalu koji se obrađuje, dizajnu vijka, metalurgiji i rutini održavanja.
Uobičajeni znakovi da vijak ili cijev zahtijevaju pozornost uključuju fluktuacije izlaznog tlaka, rastuću temperaturu taline, lošu kvalitetu površine, crne točkice ili nagli pad u protoku. Jednostavno pravilo je izmjeriti promjer vijka i provrt cijevi pri svakom planiranom zaustavljanju za održavanje i usporediti ih s tablicom tolerancija proizvođača. Također je vrijedno zapamtiti da modularni dizajn može poboljšati održavanje: dovodni dijelovi, segmenti bačve, pa čak i vijčani elementi mogu se zamijeniti pojedinačno umjesto zamjene cijele komponente, što smanjuje vrijeme zastoja i troškove. An prplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system pruža praktičan primjer ovog pristupa.
Zaštita od habanja još je jedna odluka o kupnji koja spada u proračun održavanja. Nitrirani vijci obrađuju standardne materijale, dok bimetalna cijev s oblogom od legure otporne na habanje produljuje vijek trajanja kada linija obrađuje punjeni ili reciklirani materijal. Zamjena bačve košta daleko više od odabira prave obloge na početku, zbog čega iskusni proizvođači originalne opreme pitaju za recept prije nego što finaliziraju specifikaciju komponente.
 Bimetalna bačva s oblogom od legure otporne na habanje Bimetalni unutarnji sloj produljuje vijek trajanja pri rukovanju punjenom, recikliranom ili inženjerskom plastikom. Precizna strojna obrada smanjuje trenje i potrošnju energije, čineći ovu bačvu izdržljivom nadogradnjom za zahtjevne primjene ekstruzije. Pogledajte proizvod →
Najprofitabilnija radnja održavanja u ekstruziji je prevencija: odaberite odgovarajuću metalurgiju, redovito nadzirite zazore vijaka i cijevi i zamijenite potrošne dijelove prije nego što oštete mjenjač ili prateću opremu.
Proizvođači ekstrudera, dobavljači i veletrgovci: što tražiti
Budući da su ekstruderi izgrađeni oko tehnologije puža i bačve, kvaliteta vašeg dobavljača važna je jednako kao i dizajn stroja. Izraz "proizvođač ekstrudera" može se odnositi na tvrtku koja izrađuje kompletne strojeve za ekstruziju, dok "dobavljač vijaka i bačvi" opisuje proizvođača komponenti koji napaja te strojeve. Mnogi proizvođači linija za ekstruziju kupuju svoje vijke i cijevi od specijaliziranih dobavljača, zbog čega posvećeni proizvođači vijaka i cijevi kao što je Microwave Machinery može biti strateški partner za proizvođače strojeva, integratore i distributere.
U industriji plastičnih strojeva, ista tvrtka često radi kao proizvođač, dobavljač i veletrgovac kroz različite kanale. Tvornica OEM-a kupuje komponente u velikim količinama, regionalni agent kupuje za preprodaju, a tvornica za krajnje korisnike kupuje rezervne dijelove u neredovitim intervalima. Sposoban proizvođač komponenti trebao bi biti u mogućnosti opsluživati sva tri načina: masovnu proizvodnju s dosljednim tolerancijama, prilagođeni inženjering za OEM modele i usluge nakon prodaje za zamjenske narudžbe. Microwave Machinery, na primjer, upravlja radionicom većom od 10.000 četvornih metara, zapošljava više od 60 djelatnika i izvozi na tržišta kao što su Sjedinjene Države, Njemačka, Dubai, Vijetnam i Tajland. Ti su signali razmjera relevantni jer pokazuju da tvrtka upravlja dugim opskrbnim lancima i kvalitetnom dokumentacijom izvan razine jednog tržišta.
Kada procjenjujete potencijalnog dobavljača ekstrudera, zatražite tri dokumenta: potvrdu o materijalu za puž i cijev, izvješće o inspekciji tolerancije i popis referenci od kupaca u vašoj specifičnoj primjeni. Lakše je raditi s proizvođačem koji godinama opslužuje vašu vrstu proizvodnje nego s proizvođačem koji razumije samo jednovijne strojeve opće namjene. Možete pregledati profil tvrtke i kategorije proizvoda na službena web stranica proizvođača kako bi razumjeli raspon dostupnih rješenja za vijke, cijevi i strojeve.
Bez obzira zovete li ih proizvođačima ekstrudera, dobavljačima vijaka i bačvi ili veletrgovcima strojevima, odlučujući kriteriji su isti: proizvodni kapacitet, kontrola kvalitete, iskustvo u primjeni i spremnost za projektiranje komponenti prema receptu kupca.
Često postavljana pitanja o značenju i odabiru ekstrudera
Što značenje ekstrudera pokriva u jednostavnoj rečenici?Jednom rečenicom, ekstruder je stroj koji kontinuirano topi i gura plastiku ili drugi obradivi materijal kroz matricu kako bi se stvorio konzistentan oblik. U svakodnevnom tvorničkom jeziku, to je oprema koja pretvara pelete ili prah u cijevi, film, lim, profil ili ponovno pelete. |
Je li ekstruder isto što i stroj za injekcijsko prešanje?Ne. Ekstruder radi kontinuirano za izradu dugih proizvoda konstantnog poprečnog presjeka, dok stroj za injekcijsko prešanje ciklusima puni zatvoreni kalup diskretnim dijelom. Dva stroja dijele sličnu tehnologiju vijka i bačve, ali njihov izlaz, upravljačka logika i alati su različiti. |
Koja je razlika između jednopužnog i dvopužnog ekstrudera?Ekstruder s jednim pužom koristi jedan puž za transport, taljenje i odmjeravanje materijala, a najbolje radi s prethodno složenim peletima. Ekstruder s dvostrukim vijkom koristi dva zupčasto usklađena vijka koji omogućuju bolje miješanje, samočišćenje i kontrolu nad vremenom zadržavanja, zbog čega je poželjan za miješanje, obradu PVC praha i reaktivnu ekstruziju. |
Koje materijale može obraditi ekstruder?Većina termoplasta može se ekstrudirati, uključujući PE, PP, PVC, PS, ABS, PA i PET. Ekstruderi također obrađuju gumene smjese, prehrambena tijesta, keramičku pastu i određene metale u specijaliziranim oblicima. Ograničavajući čimbenik obično je dizajn puža i cijevi, jer svaki materijal ima određenu temperaturu obrade i toleranciju na smicanje. |
Koliko dugo traju puž i cijev ekstrudera?Životni vijek kreće se od dvije do osam godina, ovisno o materijalu, brzini puža, oblogi cijevi i rutini održavanja. Visoko abrazivni spojevi sa staklenim vlaknima ili kalcijevim karbonatom mogu istrošiti nitriranu cijev za nekoliko godina, dok bimetalna cijev može trajati mnogo duže pod istim uvjetima. |
Što znači L/D omjer u ekstruderu?Omjer L/D je radna duljina vijka podijeljena s promjerom vijka, izražena kao broj poput 25:1 ili 40:1. Pokazuje koliko vremena materijal provede unutar bačve za topljenje, miješanje i podizanje tlaka. Veći L/D općenito poboljšava kvalitetu taline, ali povećava troškove, potrošnju energije i prostor na podu. |
Razumijevanje značenja ekstrudera na razini komponente najbolja je zaštita od kupnje pogrešnog stroja: vijak i cijev, a ne naziv robne marke, odlučuju hoće li vaša linija za ekstruziju dugoročno raditi glatko.
Značenje ekstrudera raste iz rječničke rečenice u potpunu tehničku sliku nakon što povežete definiciju stroja s njegovim vijcima, bačvama, temperaturnim zonama i primjenama. Vijak i cijev ostaju dijelovi koji odlučuju o produktivnosti i kvaliteti dijelova, pa bi ih kupci trebali procijeniti jednako pažljivo kao što ocjenjuju mjenjač ili motor. Bilo da ste OEM koji planira novu liniju, distributer koji izrađuje katalog rezervnih dijelova ili voditelj održavanja koji traži pouzdanu zamjenu, prvo osigurajte svoje znanje o ekstruderu, a zatim odaberite partnera koji to znanje može pretočiti u odgovarajuće komponente.
Najjasniji način da značenje ekstrudera provedete u djelo je započeti s materijalom i proizvodom koji želite izraditi, a zatim ići unatrag do geometrije puža, specifikacije bačve i sposobnosti dobavljača koji će godinama pouzdano isporučivati te rezultate.
Odabrani zaslon ležaja


 浙公网安备 33090202000520 号
