


Autor: Weibo
Datum: Sep 15, 2026
Značenje ekstrudera: vrste, princip rada i potpuni vodič za kupnju
Inženjer održavanja u srednjoj tvornici cijevi jednom se zaustavio ispred svoje ekstruzijske linije i postavio nam pitanje koje je zvučalo jednostavnije nego što jest. Pokazao je na dugačku, grijanu cijev postavljenu između mjenjača i glave matrice i rekao: "Operator ovo naziva ekstruderom, ali kad me pita što stroj zapravo radi, trebam bolji odgovor od 'izrađuje cijevi'." Najkorisniji odgovor je da je ekstruder stroj za kontinuirano oblikovanje. Uzima labave plastične granule, topi ih unutar zagrijane bačve uz pomoć rotirajućeg vijka, a zatim tjera rastaljeni materijal kroz matricu kako bi se stvorio proizvod fiksnog poprečnog presjeka.
Tijekom posljednjih nekoliko desetljeća, pužni ekstruder postao je najrašireniji dio proizvodne opreme u industriji prerade plastike. Vodovodne cijevi, okviri prozora, izolacija kabela, vrećice za kupnju, folije za pakiranje, pjenaste ploče, pa čak i peleti kojima se pune strojevi za injekcijsko prešanje, svi prolaze kroz ekstruder u nekom trenutku svog života. Svrha ovog članka je objasniti značenje ekstrudera na praktičan način: prvo definicija, zatim radni slijed, zatim glavni tipovi strojeva, standardna terminologija puža i bačve koju ćete susresti u podatkovnim tablicama, i na kraju točke odabira i održavanja koje odlučuju hoće li linija za ekstruziju raditi glatko ili provodi previše vremena u radionici za popravak.
Ekstruder je stroj za kontinuirano oblikovanje: on topi plastične granule u zagrijanoj bačvi s rotirajućim vijkom i tjera talinu kroz matricu kako bi proizveo dugi dio s konstantnim poprečnim presjekom.
Što znači ekstruder? Praktična definicija
U rječnicima riječ ekstruder ima vrlo široko značenje. Opisuje osobu ili stroj koji nešto istiskuje, au smislu proizvodnje, definicija ekstrudera obično se odnosi na stroj koji oblikuje materijal gurajući ga kroz matricu. Metalni ekstruderi guraju zagrijane aluminijske gredice kroz matricu za oblikovanje profila; ekstruderi gline oblikuju cigle i pločice; ekstruderi hrane kuhaju i oblikuju grickalice i tjesteninu. U industriji plastike, međutim, značenje ekstrudera postalo je čvrsto vezano za jednu specifičnu vrstu stroja: pužni ekstruder, koji se ponekad naziva i pužni ekstruder ili pužni ekstruder.
Razlika je bitna jer plastični ekstruder čini mnogo više od guranja materijala kroz matricu. Također topi polimer, u njega umiješa aditive, otplinjuje ga i stvara pritisak. Stroj obavlja ove zadatke u jednoj kontinuiranoj operaciji. To je ono što pravi ekstruder razlikuje od jednostavne pumpe ili miješalice. Kad inženjer kaže "imamo problema s ekstruderom", obično misli na cijeli sklop puža i bačve, zajedno s pogonom, grijanjem i sustavom upravljanja.
Također je korisno odvojiti stroj od procesa. Ekstruzija je proces kontinuiranog oblikovanja; ekstruder je oprema koja to izvodi. Mnoge ekstruzijske linije zapravo su izgrađene oko jednog ekstrudera plus nekoliko nizvodnih jedinica: matrice, kalibratora, korita za hlađenje, izvlačenja i rezača. Zbog toga dvije tvornice mogu proizvoditi isti promjer cijevi, a opet imati potpuno različite linije, ovisno o dizajnu vijka, obloge cijevi i pomoćnoj opremi.
Konačno, značenje ekstrudera ne treba brkati sa strojem za injekcijsko prešanje. Oba koriste vijak u zagrijanoj bačvi i oba obrađuju termoplastične materijale, ali stroj za injekcijsko prešanje radi s prekidima: klizi vijak, puni zatvoreni kalup, otvara kalup, izbacuje dio i ponavlja ciklus. Ekstruder isporučuje kontinuirani tok taline i postiže stabilno stanje samo kada se puž stalno okreće stabilnom brzinom i tok taline postane konzistentan. Razumijevanje ovog zahtjeva stabilnog stanja je prvi korak prema razumijevanju svega ostalog o ekstruziji.
U plastici, ekstruder je kontinuirani stroj s vijčanim pogonom koji topi, miješa i ispušta polimer pod pritiskom; par vijaka i bačve, a ne sama matrica, određuje koliko će se cijeli proces odvijati.
Kako radi ekstruder? Princip rada
Svaki pužni ekstruder, bez obzira na marku ili veličinu, radi na istom fizičkom principu: puž se okreće unutar čvrsto pričvršćene bačve, povlačeći granulirani polimer naprijed dok ga toplina i trenje omekšavaju. Da je cijev prozirna i da možete zumirati kanal vijka, vidjeli biste kako se plastika kreće kao kontinuirani spiralni val. Pet različitih faza događa se unutar tog kratkog putovanja od spremnika do matrice.
Pet faza od granula do taljenja
- Hranjenje. Peleti ili prah iz spremnika padaju u pužni kanal dok rotirajući vijak vuče materijal naprijed. Zona dodavanja, sa svojim dubokim letovima, određuje koliko materijala može ući u stroj.
- Topljenje. Trenje između rotirajućeg vijka i stijenke bačve, plus toplina iz grijača bačve, počinje topiti polimer. U zoni kompresije, kako se volumen kanala smanjuje, granule se sabijaju na vruću površinu cijevi i razvija se film taline.
- Miješanje. Talina se nastavlja naprijed, a vijci stvaraju smicanje koje ravnomjerno raspršuje aditive, pigmente, punila i stakloplastike kroz talinu.
- Mjerenje. U zoni mjerenja kanal ima konstantnu malu dubinu. Ovdje puž radi kao pumpa s pozitivnim pomakom, isporučujući stabilan, tlakom kontroliran protok taline u matricu.
- Oblikovanje kalupa. Na kraju bačve, talina se tjera kroz otvor matrice, što proizvodu daje oblik. Nizvodna oprema povlači, hladi i reže profil koji se pojavljuje.
Komponente koje čine niz mogućim
Svaki stupanj se oslanja na određenu mehaničku komponentu. Cijev je debela, očvrsnuta čelična cijev koja sadrži materijal i apsorbira toplinu. Vijak je pokretni element koji prenosi i gnječi plastiku; njegov promjer i omjer duljine i promjera uvelike kontroliraju izlaz i kvalitetu taline. Pogonski sustav, obično AC motor s mjenjačem, određuje moment i brzinu vijka. Grijaće trake oko bačve daju dodatnu toplinu pri pokretanju i reguliraju temperaturu bačve, dok ventilatori za hlađenje ili vodeni kanali uklanjaju višak topline kada je smicanje taline visoko. Matrica je završni otvor za oblikovanje, a izmjenjivač sita ili ploča za razbijanje ispred matrice filtrira kontaminaciju. Sve te komponente moraju raditi zajedno jer se polimer ne topi kao jedan blok; progresivno se otapa, a svaki poremećaj u jednoj fazi mijenja uvjete u svakoj kasnijoj fazi.
Kada stroj radi normalno, protok taline na matrici je ujednačen, a učinak po okretaju puža stabilan. Kada jedna od komponenti počne otkazivati, prvi znakovi se gotovo uvijek pojavljuju kao varijacije u izlazu, tlaku ili temperaturi taljenja. Zbog toga iskusni timovi za održavanje prate očitanja mjerača tlaka i amperaže motora umjesto da čekaju vidljive nedostatke proizvoda.
Geometrija vijka također kontrolira vrijeme zadržavanja i brzinu smicanja. Dugi vijak s blagim omjerom kompresije daje dulje vrijeme zadržavanja i nižu brzinu smicanja, što je idealno za materijale osjetljive na toplinu kao što je PVC. Kratki vijak sa strmim omjerom kompresije primjenjuje visoku brzinu smicanja, što poboljšava miješanje, ali podiže temperaturu taline. Ovaj kompromis dolazi u obzir kod svake vrste vijaka opisanih u sljedećem poglavlju.
Svi ekstruderi slijede isti slijed od pet stupnjeva: hranjenje, topljenje, miješanje, doziranje i oblikovanje kalupa; neravnoteža u bilo kojoj fazi odmah se pokazuje kao izlazna fluktuacija ili pomicanje temperature taline.
Glavne vrste ekstrudera i što svaki naziv znači
U praktičnom razgovoru, "koju vrstu ekstrudera imate?" gotovo uvijek se odnosi na raspored vijaka. Puž je dio po kojem je stroj dobio ime: jednopužni ekstruder, dvopužni ekstruder, planetarni valjkasti ekstruder ili ram ekstruder. Svaki dizajn postoji jer rješava različite probleme obrade, a odabir pogrešnog ograničit će učinak ili oštetiti materijal.
Jednopužni ekstruderi
Jednopužni ekstruder najčešći je tip na svijetu i stroj koji većina ljudi misli kad kaže "ekstruder". Sastoji se od jednog vijka koji se okreće u jednoj cijevi, obično s glatkim provrtom ili utorom za dovod. Njegove prednosti su jednostavna konstrukcija, niska cijena, jednostavno rukovanje i pouzdan izlaz za dobro definirane materijale kao što su polietilen, polipropilen i polistiren. Većina linija za cijevi, profile, filmove i ploče koristi ekstrudere s jednim pužom jer ti proizvodi zahtijevaju stabilnu isporuku taline, a ne intenzivno miješanje.
Dizajn puža za strojeve s jednim vijkom slijedi klasičnu geometriju tri zone: zona dodavanja, zona kompresije i zona doziranja. Dubina i duljina svake zone određuju omjer kompresije, koji je obično između 2:1 i 3,5:1 za polimere opće namjene. S pravilno odabranim vijkom, jednopužni ekstruder može isporučiti vrlo stabilan tlak taline, ali je umjerena miješalica; punila i pigmenti mogu ostati slabo dispergirani osim ako vijak nema dodatne elemente za miješanje. Za mnoge procesore, odgovor je kupiti jedan vijak i cilindar kao odgovarajući par od specijaliziranog proizvođača, a ne od zasebnih izvora.
 Usklađeni kompleti s jednim vijkom i bačvama za stabilno istiskivanje Ovaj dobavljač nudi usklađene jednostruke vijčane i bačvaste parove dizajnirane za stabilan tlak taline u dugotrajnim primjenama kao što su PE cijevi, folije i ploče. Precizno obrađena konstrukcija od legiranog čelika podržava dosljedno plastificiranje i smanjeno trošenje. Pogledajte proizvod →
Tipične primjene strojeva s jednim vijkom uključuju PE cijevi za vodu, PPR cijevi, polietilensku foliju, PP ploče, PS profile i izolaciju kabela. U ovim poslovima, stroj radi s jednim materijalom dulje vrijeme, a profil vijka je prilagođen samo tom materijalu.
Ekstruderi s dva puža: paralelni i konusni
Kada primjena zahtijeva bolje miješanje ili izravno rukovanje prahom, ekstruder s dva puža obično je bolji odgovor. Kao što ime kaže, stroj ima dva vijka jedan pored drugog u jednoj cijevi; vijci mogu biti međusobno zahvaćeni ili ne zahvaćeni, ko-rotirajući ili suprotno-rotirajući. Za termoplastičnu smjesu, najčešći raspored su isprepleteni ko-rotirajući paralelni dvostruki vijci. Provrt u obliku osmice i samobrišući profili vijka daju dobro obnavljanje površine i visoku učinkovitost miješanja uz daleko kraće vrijeme zadržavanja od stroja s jednim vijkom. Naš raniji tehnički članak objašnjava kako tehnologija paralelnog dvostrukog vijka postiže učinkovito miješanje materijala, prijenos i obradu u detalje korak po korak.
Konusni dvopužni ekstruderi rade drugačije. Vijci su širi na kraju punjenja i uži na kraju pražnjenja, a cijev odgovara ovom stožastom obliku. Ovaj dizajn postupno komprimira materijal, što proizvodi nježno taljenje s malim smicanjem. Konusni strojevi s dva vijka naširoko se koriste za krute PVC cijevi i profile, jer je PVC osjetljiv na toplinu i smicanje; stožasta geometrija održava nisku temperaturu taline dok još uvijek daje visok učinak pri maloj brzini puža.
 Konusni dvostruki vijak i bačva za nježnu obradu PVC-a Konusni dvostruki vijčani sklopovi i bačvasti sklopovi pružaju nisko smično taljenje idealno za krute PVC cijevi i profile. Visokokvalitetni legirani čelik s optimiziranom geometrijom poboljšava ujednačenost miješanja uz smanjenje potrošnje energije i troškova održavanja. Pogledajte proizvod →
Za procesore, praktična razlika može se sažeti kao: paralelni dvostruki vijci najbolje se miješaju i idealni su za spojeve, masterbatch i pelete; konusni dvostruki vijci lagano se tope i idealni su za PVC prah i profile. Parovi alata i vijaka nisu međusobno zamjenjivi između dvije vrste, čak i kada je vanjski promjer isti, jer je geometrija konusa jedinstvena za svaki model stroja.
Planetarni valjkasti ekstruderi
Planetarni valjkasti ekstruder posebna je konstrukcija koja zauzima sredinu između jednopužnog i dvostrukog vijka. The main screw, called the sun roll or central spindle, is surrounded by several smaller planetary spindles that rotate inside a barrel with a grooved inner wall. Rezultat je vrlo velika površina za izmjenu topline u kompaktnoj duljini. Materijal se reže u mnogo malih razmaka na istoj temperaturi, što daje izvrsnu toplinsku jednolikost bez velikih mehaničkih smicanja. These machines often serve as melt pumps in film and sheet lines, or as a final mixing stage right before a screen changer, where they remove agglomerates and temperature differences left by an upstream single screw.
Specijalni ekstruderi koji se koriste u preradi gume i pjene
Gumeni ekstruderi, koji se također nazivaju gumeni vijci s toplim ili hladnim punjenjem, dizajnirani su za gumene smjese; imaju dublje letove i manje brzine kako bi se izbjeglo pregrijavanje elastomera. For foamed polyethylene, processors use an EPE foam extrusion screw-barrel set, which is optimized for injecting blowing agents into the melt at a stable pressure. Postoje i ram ekstruderi, koji guraju čvrsti blok materijala, kao što je PTFE ili UHMWPE, naprijed klipom, a ne rotirajućim vijkom. Ovi strojevi ne tope polimer na isti način kao strojevi s vijcima; oslanjaju se na visoki tlak i grijanu matricu.
| Vrsta ekstrudera | Raspored vijaka | Tipični L/D omjer | Najprikladnije za | Uobičajeni proizvodi |
|---|---|---|---|---|
| Jednovijni | Jedan vijak u bačvi | 20:1 do 34:1 | Stabilna isporuka taline za standardne polimere | Cijevi, profili, folije, ploče, obloge za kabele |
| Paralelni dvostruki vijak | Dva međusobno zahvaćena ko-rotirajuća vijka | 28:1 do 48:1 | Intenzivno miješanje i spajanje | Masterbatch, spojevi, reciklirane pelete |
| Konusni dvostruki vijak | Dva konvergentna suprotno rotirajuća vijka | 16:1 do 25:1 | Nježno topljenje praha osjetljivih na toplinu | Kruta PVC cijev, profili, kompozit drvo-plastika |
| Planetarni valjak | Središnje vreteno s planetarnim satelitima | 5:1 do 15:1 | Toplinska obrada i homogenizacija taline | Linije za film i lim kao pumpe za taljenje |
| Hladno punjenje gume | Jedan duboki vijak | 8:1 do 16:1 | Ekstrudiranje nevulkaniziranih gumenih smjesa | Gumene brtve, komponente guma, brtve |
| Ram ekstruder | Klipni pogon, bez rotirajućeg vijka | Nije primjenjivo | Polimeri visoke viskoznosti koji se jedva tope | PTFE i UHMWPE šipke, cijevi, profili |
The name of an extruder tells you its screw arrangement, and that arrangement determines the material it can process, the mixing energy it can deliver, and the product shapes it can maintain economically.
Puž i bačva: ključne komponente koje definiraju ekstruder
I dizajneri strojeva i iskusni ljudi iz održavanja reći će vam da su pravi ekstruder puž i cijev. Motor, mjenjač i sustav grijanja postoje samo da zavrte vijak i da bačva bude na ispravnoj temperaturi. Ako par vijaka i bačve radi loše, ništa nizvodno to ne može popraviti. Ovo poglavlje objašnjava geometriju, materijale i prozore obrade koji definiraju kako treba razumjeti set vijak-cijev.
Geometrija vijka: promjer, omjer L/D i omjer kompresije
Prvi broj u tablici s podacima o ekstruderu je promjer puža, koji se obično daje u milimetrima. Ekstruder s jednim pužom od 75 mm, na primjer, znači da je vanjski promjer letve puža 75 mm; izlazni kapacitet mjeri se grubo s kvadratom promjera, tako da vijak od 90 mm može isporučiti znatno veći učinak pri istoj brzini puža. Drugi broj je L/D omjer, omjer duljine cijevi i promjera puža. Vijak od 75 mm s omjerom L/D od 30 znači da je efektivna duljina cijevi 2250 mm. Duži strojevi osiguravaju dulje vrijeme zadržavanja i veću duljinu miješanja, što je korisno kada se aditivi moraju postupno dodavati.
Omjer kompresije je omjer dubine kanala u zoni dovoda i dubine kanala u zoni mjerenja. Predstavlja koliko je jako materijal stisnut dok putuje duž vijka. Tipični vijak opće namjene ima omjer kompresije od 2,5:1 do 3:1. Ako je omjer prenizak, talina nije pod dovoljnim tlakom i izlazni skokovi; ako je previsok, talina se pregrijava i polimer se razgrađuje.
Konstrukcija cijevi i unutarnje obloge
Cijev mora biti pod visokim pritiskom, ravnomjerno provoditi toplinu i biti otporna na trošenje. Mali ekstruderi koriste jednodijelnu cijev izrađenu od kaljenog čelika s nitriranjem na provrtu. Veliki strojevi i strojevi koji pokreću abrazivne ili korozivne materijale koriste bimetalnu cijev: jaku čeličnu ljusku s vrlo tvrdom unutarnjom oblogom koja se nanosi centrifugalnim lijevanjem ili sinteriranjem. Najčešći materijali za oblaganje su legure željeza s visokim sadržajem kroma i volfram karbida.
Wear in the barrel usually appears first in the feed zone because the material is still solid there and creates high friction through the pellets. For glass-fiber-reinforced materials, the high wear zone often shifts to the metering zone, where the melt speed is high and fiber ends abrade the metal. Korozija, koja je uobičajena pri obradi PVC-a ili određenih usporivača plamena koji oslobađaju kisele plinove, napada cijelu duljinu cijevi. The correct choice between nitrided steel, bimetallic high-chromium, and bimetallic tungsten carbide depends on the material recipe, not just on budget.
 Bimetalni vijak i cijev za abrazivne i korozivne materijale Mogućnosti bimetalnog vijka i bačve s volfram karbidom ili legurama na bazi nikla pružaju dug radni vijek za plastiku ojačanu staklenim vlaknima i korozivnu plastiku. Tvrdoća do HRC60-70 smanjuje učestalost zamjene i podržava kontinuirani rad na visokim temperaturama. Pogledajte proizvod →
Vrste čelika za vijke slijede istu filozofiju. Nitrirani vijci kaljeni su u plinskom nitriranju i daju jeftino rješenje za standardne polimere. For abrasive compounds, a bimetallic screw with hard facing on the flight edges, or a full protective coating, extends service life considerably. Some processors choose an interchangeable screw design, also called a modular screw, so that the same machine can run several product recipes by changing only the screw, an approach that also simplifies maintenance.
Odabir prozora obrade: Zašto postavke temperature bačve slijede materijal
Zadane vrijednosti temperature bačve nikada nisu proizvoljne; slijede procesni prozor polimera. Svaki termoplast omekšava i topi se unutar relativno uskog raspona, a pad izvan tog raspona stvara vidljive probleme s kvalitetom. Ako je bačva prehladna, talina ostaje viskozna i nestabilna, uzrokujući skokovito povećanje proizvodnje i neotopljene granule u proizvodu. Ako je bačva prevruća, polimer se razgrađuje i proizvod postaje žut, lomljiv ili isprano siv. Iz tog razloga svaka smislena definicija ekstrudera uključuje ideju kontroliranog temperaturnog puta od lijevka do kalupa.
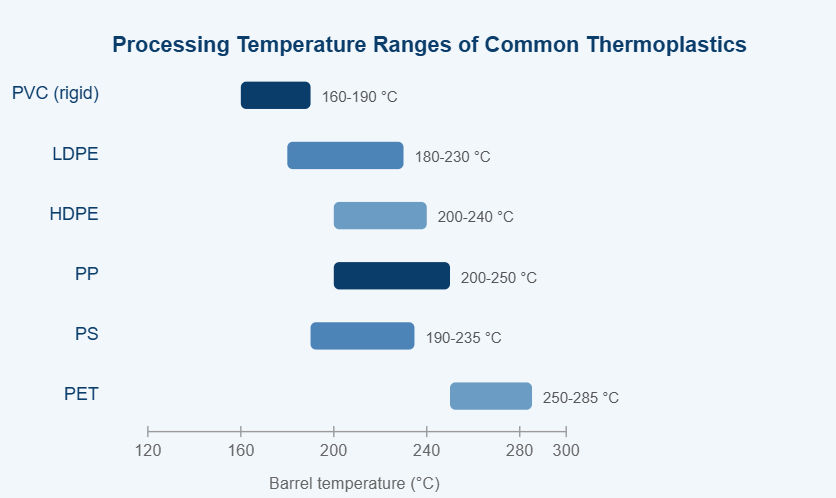
Tipični temperaturni prozori bačve za šest uobičajenih termoplasta obrađenih na pužnim ekstruderima. Stvarne zadane vrijednosti ovise o vremenu zadržavanja, dizajnu vijka i paketima stabilizatora.
The chart above compares the approximate barrel temperature windows for six thermoplastics that are routinely processed on single-screw and twin-screw extruders. Prva poruka grafikona je da uobičajena plastika nije zamjenjiva; svaka smola zahtijeva svoje temperaturno područje. PVC se nalazi na donjem kraju jer se počinje raspadati oko 200°C, otpuštajući klorovodičnu kiselinu i brzo mijenja boju. Polietileni prekrivaju popustljiv i širok prozor, zbog čega LDPE ostaje materijal za početnike koji je najlakši za istiskivanje. HDPE-u je potrebna nešto viša zadana vrijednost bačve od LDPE-a kako bi se izbjegli neotopljeni kristali u filmu. Polypropylene behaves similarly before degradation, but its sharp melting point means that a variation of just a few degrees can change the melt flow clearly. Polistiren je također otporan na temperaturu, ali obično zahtijeva dobru ventilaciju na većim strojevima. PET requires the highest temperatures, and it needs careful drying before extrusion because moisture hydrolyzes the polymer chain and reduces viscosity. Različiti prozori izravno utječu na dizajn vijka: niskotemperaturni materijali toleriraju visoka smicanja, dok visokotemperaturni materijali zahtijevaju manji profil smicanja i dužu zonu mjerenja. Therefore, when a processor changes from PVC to PP on the same machine, the recommended practice is to replace the screw-barrel set with one designed for the new polymer. Fluktuacije sirovina, kao što su različite molekularne težine, također pomiču idealni prozor, tako da iskusan operater uvijek obraća pozornost na trend temperature taline, a ne samo na zadanu vrijednost bačve. Ukratko, grafikon objašnjava zašto puž i cijev ekstrudera nikada nisu jednaki za sve.
Mogućnosti otpornosti na habanje i površinske obrade
Kućište nitrirano
Površina otvrdnuta dušikom; niska cijena; pogodan za čistu obradu PE i PP.
Bimetalna obloga s visokim sadržajem kroma
Uravnotežena otpornost na habanje i koroziju; standard za spojeve punjene talkom i kalcijevim karbonatom.
Bimetalna obloga od volfram-karbida
Vrhunska otpornost na habanje za abrazivne materijale od staklenih vlakana i mineralnih punila.
Modularni vijak sa zamjenjivim habajućim elementima
Za procesore koji često mijenjaju recepte i žele niže troškove zamjene.
Odabir između ovih opcija mijenja ukupni trošak vlasništva stroja. Nitrirana cijev može se popraviti skidanjem stare površine i ponovnim nitriranjem, ali istrošena obloga od volfram-karbida obično zahtijeva novu cijev. Nasuprot tome, veliki stroj koji radi na spojevima staklenih vlakana obično isplati oblogu od volfram-karbida unutar jedne proizvodne sezone, jer je vrijeme zastoja smanjeno.
Vijak i cijev su jedan radni par; geometrija, vrsta čelika i obrada površine moraju biti usklađeni s polimerom i njegovim punilima, a grafikon temperature obrade je karta za taj izbor.
Uobičajene industrijske primjene ekstrudera
Ekstruderi se pojavljuju u gotovo svakom sektoru proizvodnje plastike, ali zadaci koje obavljaju mogu se grupirati u dvije skupine: izravno oblikovanje gotovog profila i miješanje materijala koji se zatim oblikuju u pelete, film ili druge poluproizvode. Razumijevanje kojoj obitelji pripada vaša aplikacija bitno je kada čitate tablice s podacima o opremi.
| Izravno oblikovanje gotovih profila
| Slaganje i povrat
|
Korisno pravilo: ako proizvod mora imati precizan poprečni presjek, odaberite tip ekstrudera poznat po stabilnom učinku i koristite vijak dizajniran za taj pojedinačni proizvod; ako je proizvod pelet ili smjesa čiji je točan sastav važniji od oblika, odaberite stroj s intenzivnim miješanjem i ostavite više vremena za održavanje za izmjene vijaka.
Ekstruziju pjene zaslužuje poseban spomen jer spaja dvije obitelji. EPE pjenasti vijčani set mora najprije potpuno otopiti polimer, zatim u talinu ubrizgati fizičko sredstvo za ekspandiranje, a zatim držati talinu pod visokim pritiskom do izlaska matrice. Cijeli profil vijka je optimiziran za ovaj put pritiska, zbog čega prerađivači pjenastog polietilena ne koriste standardne PE vijke.
Primjene ekstruzije dijele se na izravno oblikovanje i miješanje intenzivnog miješanja; odabir pogrešne obitelji strojeva znači borbu s proizvodom, vijkom i rasporedom održavanja od prvog dana.
Kako odabrati pravi ekstruder, vijak i bačvu
Odabir ekstrudera ili zamjena njegovog vijka i bačve odluka je koja bi se trebala donijeti na temelju brojeva tablica, a ne nagađanja. Pet faktora ima najveću težinu.
- Recept za materijal i oblik: vrstu smole, aditive, punila, reciklirani sadržaj i je li hrana čista peleta ili prah.
- Izlazni cilj: potrebnih kg/h, što definira minimalni promjer puža i pogonsku snagu. Udvostručenje promjera puža otprilike učetverostručuje kapacitet pumpanja pri istoj brzini puža.
- Zahtjevi za kvalitetu taline: tolerancije na debljinu stijenke, raspored punila i boju; zahtjevne tolerancije zahtijevaju duži omjer L/D i eventualno barijeru ili vijak za miješanje.
- Okruženje habanja i korozije: abrazivna punila kao što su staklena vlakna, talk i titanijev dioksid te korozivni nusprodukti kao što su plinovi razgradnje PVC-a, odlučuju između nitriranih i bimetalnih materijala.
- Postojeće sučelje stroja: dimenzije prirubnice, visina središnje crte, utor za klin, zone grijanja i upravljački softver moraju se točno podudarati.
| Faktor | Što provjeriti | Posljedica pogrešnog izbora |
|---|---|---|
| Polimerni recept | Indeks tečenja taline, aditivi, postotak punila, razgradivost | Pregrijavanje, istrošenost vijaka ili loša disperzija |
| Izlaz | kg/h pri određenoj brzini vijka i protutlaku | Linija ne može doseći proizvodni cilj |
| L/D omjer | Omjer duljine i promjera potreban za recept | Kratki L/D znači nestabilno taljenje; dugi L/D riskira oštećenje toplinom |
| Omjer kompresije | Odgovara vrsti polimera i nasipnoj gustoći | Nabujale, goruće ili neotopljene granule |
| Zaštita od habanja | Vrsta obloge za cijev i obloga za vijak | Prerano trošenje i onečišćenje proizvoda metalnim česticama |
| Geometrijsko uklapanje | Promjer, ukupna duljina, utor za klin, grijaće zone, prirubnica | Stroj se ne može instalirati ili se rastopi |
Suradnja s proizvođačem vijaka i cijevi
Budući da su vijak i cijev dijelovi po narudžbi, najbolji rezultati postižu se radom s proizvođačem koji postavlja prava pitanja prije ponude. Kompetentan proizvođač plastičnih strojeva tražit će marku stroja, promjer vijka, L/D omjer, izlazni cilj, polimer i aditive koje koristite te trenutni način kvara, bilo da je riječ o habanju, koroziji ili lošem miješanju. Također bi se trebali dogovoriti oko točnih mjera na crtežu, jer dimenzija od pola milimetra može promijeniti učinak i ponašanje pri taljenju. Na mnogim izvoznim tržištima, prerađivači kupuju setove bačvi za vijke izravno od proizvođača kako bi izbjegli povećanje posrednih veletrgovaca, a istovremeno dobivaju podršku za aplikacije.
U našoj vlastitoj radionici, koja je osnovana 1990. i opsluživala je kupce u Sjedinjenim Državama, Njemačkoj, Dubaiju, Vijetnamu i Tajlandu, često vidimo istu pogrešku: prerađivač kupuje kompletan stroj za ekstrudiranje od jednog dobavljača, a kasnije kupuje komplete pužnih cijevi od drugog izvora, očekujući da su međusobno zamjenjivi. U praksi se kompleti vijaka i bačvi moraju proizvoditi kao usklađeni par, s točnim radijalnim zazorom i tolerancijama letenja. Kada su usklađeni, učinak po okretaju ostaje stabilan i stroj radi tiho; kada nisu, primijetit ćete valove, temperaturne fluktuacije i brzo trošenje.
Odabir kompleta navojnih bačvi počinje s pet brojeva: materijal, učinak, kvaliteta taline, okolina habanja i sučelje stroja; završava s jednim prilagođenim parom komponenti.
Održavanje, trošenje i vijek trajanja
Čak se i ispravno odabrani ekstruder istroši. Vijak i cijev su kontaktni dijelovi stroja, a svaki okret vijka proizvodi malu količinu trenja o stijenku cijevi i materijal. Pravo pitanje nije hoće li doći do trošenja, već kojom brzinom i u kojoj zoni.
Najčešći mehanizmi trošenja
- Abrazivno trošenje od punila: staklena vlakna, kalcijev karbonat, talk i titanov dioksid djeluju poput brusnog papira unutar cijevi.
- Korozivno trošenje zbog kiselih nusproizvoda: razgradnja PVC-a oslobađa klorovodičnu kiselinu; vatrootporni i neki polimeri na biološkoj bazi oslobađaju druge agresivne spojeve.
- Kontakt metala na metal uzrokovan neusklađenošću, savijenim vijcima ili prekomjernim bočnim opterećenjem; ovo je najbrži način da uništite oba dijela.
- Erozija na zoni mjerenja i rubovima letenja uslijed velike brzine taline, najvidljivija na ojačanim spojevima ili smolama za visoke temperature.
Simptomi koji ukazuju na istrošenost
- Izlaz pada za 10% ili više pri istoj brzini vijka i protutlaku.
- Temperatura taline počinje fluktuirati bez promjene zadanih vrijednosti.
- Javljaju se varijacije u debljini proizvoda, osobito duž jedne strane matrice.
- U talini se pojavljuju crne točkice ili tamne pruge; zarobljeni materijal u istrošenim džepovima razgrađuje se tijekom vremena.
- Zaglavljivanje vijaka, neobičan zvuk ili visoka amperaža motora ukazuju na mehaničke smetnje.
Osnovna rutina preventivnog održavanja
- Svakih 6 do 12 mjeseci, ovisno o materijalu, izmjerite vanjski promjer vijka i promjer cijevi u zonama dodavanja, kompresije i mjerenja.
- Vodite evidenciju o učinku po okretaju vijka; spori silazni trend je pouzdaniji od jednog mjerenja.
- Temeljito očistite stroj prije gašenja, posebno kada radi s PVC-om ili drugim korozivnim materijalima.
- Provjerite ima li na rubovima vijka zaobljenja ili pukotina i ima li u provrtu cijevi brazda ili hrapave površine.
- Provjerite poravnanje između mjenjača i cijevi i provjerite je li vijak ravan.
- Surađujte s pouzdanim dobavljačem zamjenskih dijelova i spremite rezervni set vijaka za kritične vodove.
Rutinsko održavanje produljuje životni vijek, ali u konačnici svaki set vijaka i bačvi dosegne granicu. Opće pravilo u industriji je da nitrirani vijak traje jednu do dvije godine pod dobrim uvjetima; bimetalni vijak može trajati tri do pet godina ili više u abrazivnoj upotrebi. Kada se provrt cijevi poveća za više od oko 0,3 do 0,5 mm iznad izvorne dimenzije, novi usklađeni set obično je ekonomičniji od popravljanja.
Trošenje ekstrudera nije hitan slučaj; to je normalno stanje koje se može pratiti, planirati i usporiti pravilnim odabirom materijala i jednostavnom rutinom mjerenja.
Često postavljana pitanja o ekstruderima
Ovo su pitanja koja operateri i timovi za nabavu najčešće postavljaju kada započinju s ekstruzijom.
Koja je jednostavna definicija ekstrudera?
Jednostavno rečeno, značenje ekstrudera u proizvodnji plastike je stroj koji kontinuirano topi i pumpa plastični materijal kroz matricu kako bi se stvorio dugačak proizvod s konstantnim poprečnim presjekom. Jednom rečenicom: sirovina ide s jedne strane, rastaljeni i stlačeni materijal izlazi s druge strane, a vijak unutar grijane bačve vrši guranje i miješanje. Isti izraz se koristi u ekstruziji metala, ali u plastici, "ekstruder" gotovo uvijek znači pužni ekstruder s bačvom i rotirajućim pužom.
Koja je razlika između ekstrudera i stroja za injekcijsko prešanje?
Ekstruder radi kontinuirano i proizvodi beskonačne profile, filmove, ploče ili pelete. Stroj za injekcijsko prešanje radi s prekidima: topi polimer pomoću vijka, ubrizgava talinu u zatvoreni kalup, održava pritisak, zatim otvara kalup i izbacuje dio. Mnogi procesori posjeduju obje vrste. Komplet vijak-cijev stroja za injekcijsko prešanje sličan je, ali obično kraći i dizajniran za klipno kretanje, tako da se ne može jednostavno zamijeniti pužnim ekstruderom.
Što zapravo radi vijak unutar ekstrudera?
Vijak ima tri zadatka: prenosi čvrsti materijal naprijed, otapa ga i stvara pritisak. Izgleda kao jednostavna spirala, ali njegova dubina kanala, nagib i duljina određuju koliko se topline stvara trenjem, koliko su dobro aditivi izmiješani i koliko je stabilan izlaz. Mala promjena omjera kompresije može promijeniti temperaturu taline za nekoliko stupnjeva, zbog čega se vijak smatra srcem stroja.
Koji se materijali mogu prerađivati na ekstruderu?
Većina termoplasta: PE, PP, PVC, PS, ABS, PA, PET i mnogi kopolimeri, kao i gumene smjese i određeni prehrambeni proizvodi u prehrambenoj industriji. Ograničavajući čimbenici su protok taline, toplinska stabilnost i korozija bačve. Materijali koji se raspadaju blizu svojih tališta, poput PVC-a, zahtijevaju dizajn vijaka s malim smicanjem; materijali s vrlo visokom viskoznošću taline, kao što je PTFE, zahtijevaju posebnu opremu tipa ram umjesto normalnog vijka.
Jednostruki vijak ili dvostruki vijak: što je bolje?
Niti jedno nije univerzalno bolje; dvije vrste odgovaraju na različita pitanja. Ako je vaš posao jednostavna proizvodnja cijevi ili folije, jednopužni ekstruder jeftin je i jednostavan za rukovanje. Ako trebate umiješati pigmente, punila ili reciklirani sadržaj u polimer, ili dodajete prah umjesto peleta, dvopužni ekstruder je učinkovitiji. Za PVC prah, mnogi prerađivači diljem svijeta odabiru konusni dvostruki vijčani vijak jer osigurava nježno topljenje uz visok učinak. Izraz "bolje" ovisi o vašem receptu, ciljnom rezultatu i tolerancijama proizvoda.
Koliko dugo traju vijci i cijevi ekstrudera?
Životni vijek varira od manje od jedne godine do više od pet godina, ovisno o abrazivnom i korozivnom sadržaju materijala, temperaturi bačve, brzini vijka i o tome koliko se pažljivo stroj održava. Rad smjesa ojačanih staklenim vlaknima s nitriranom bačvom često dovodi do vidljivog trošenja unutar jedne sezone; bimetalna obloga od volfram-karbida u istoj službi može trajati nekoliko puta duže. Pametna metoda je povremeno mjeriti promjer vijka i provrt bačve i zamijeniti set kada izlaz padne ili se pojavi varijacija u debljini.
Praktična definicija ekstrudera je stroj za kontinuirano topljenje i pumpanje, a o njegovom pravom identitetu odlučuje par pužnih cijevi unutar njega.
Razumijevanje značenja ekstrudera ne zahtijeva diplomu iz inženjerstva polimera, ali zahtijeva pravi mentalni model. Jednom kada vidite stroj kao kontinuirani cjevovod u pet stupnjeva: dovod, topljenje, miješanje, mjerenje i oblikovanje kalupa, svaka podatkovna tablica, svaki popis rezervnih dijelova i svaki razgovor o rješavanju problema postaje transparentniji.
S više od tri desetljeća iskustva u proizvodnji bačvi s jednim vijkom, paralelnih dvostrukih, konusnih dvostrukih, planetarnih i bimetalnih kompleta bačvi s vijcima, naša tvrtka isporučuje pojedinačne komponente i cjelovita rješenja za bačve s vijcima proizvođačima strojeva za plastiku i prerađivačima plastike. Ako vaša trenutna linija pati od skokovitog izlaza, neravnomjernog taljenja ili brzog trošenja vijka, pošaljite nam marku stroja i recept za proizvod, a mi ćemo vam preporučiti set pužnih cijevi koji odgovara i vašem stroju i vašem budžetu.
Visokokvalitetni par vijaka i bačve najekonomičnija je nadogradnja performansi koju procesor može napraviti: poboljšava izlaznu stabilnost, tolerancije proizvoda, energetsku učinkovitost i interval zamjene u isto vrijeme.
Odabrani zaslon ležaja


 浙公网安备 33090202000520 号
