

Autor: Weibo
Datum: Oct 19, 2026
Partneri vijaka i cijevi za CI Cincinnati Plastics Machinery Builders
Proizvođač ekstrudera iz Cincinnatija citira liniju PVC profila i nailazi na isto pitanje koje na kraju postavlja svaki proizvođač strojeva u regiji: kupac želi desetogodišnje očekivano trošenje, ali vijak i cijev na crtežu već su dvaput obnovljeni u tri godine. Učvršćivanje identičnog zamjenskog dijela ne rješava ništa.
To je praktičan razlog zašto toliko mnogo kupaca u čitavom nizu strojeva za proizvodnju plastike u Ohiu na kraju upiše "ci cincinnati" u traku za pretraživanje, a ono što zapravo traže je partner za vijke i cijevi, a ne katalog dijelova. Kratak odgovor je da ovo tržište ne kupuje generički vijak. Kupuje geometriju koja odgovara određenoj smoli, paket za habanje koji preživljava punjene spojeve i ponovno brušenje, izvješće o inspekciji koje OEM inženjer kvalitete može prihvatiti bez prijevoda i raspored isporuke koji održava pokretnu traku. Price sjedi iza sva četiri.
Ovaj je vodič napisan za ljude koji moraju napraviti pravu kombinaciju: upravitelje nabave koji uspoređuju ponude redak po redak, procesne inženjere koji potvrđuju dimenzije u odnosu na istrošeni original i vlasnike koji potpisuju novi odnos s dobavljačem koji bi mogao trajati desetljeće. Pokriva koje se geometrije vijaka zapravo koriste u regiji, kako se paketi za habanje razlikuju u praksi, što spada u zahtjev za ponudu, kako je obično organiziran teret u Ohio i gdje se nalaze stvarni rizici kupnje.
Što kupci CI Cincinnatija uspoređuju prije nego što naruče vijak i bačvu
Cincinnati nije jedno tržište. To je kompaktna industrijska traka na kojoj tri različite vrste kupaca sjede u razmaku od sat vremena, a svaki od njih ocjenjuje dobavljača vijaka i cijevi na različitim osnovama.
Prva skupina je OEM strojeva. Te tvrtke izrađuju ekstrudere ili strojeve za injekcijsko prešanje i kupuju komplete vijaka i bačvi kao proizvodne komponente, a ne kao rezervne dijelove. Njihov inženjerski odjel kontrolira crtež, njihov odjel za kvalitetu kontrolira ulaznu inspekciju, a njihov odjel za nabavu kontrolira količinu i raspored. Ponovljivost u serijama važnija je od pojedinačne jedinične cijene, jer se set čija se mjera neznatno razlikuje od zadnje isporuke pojavljuje kao problem sa sklapanjem na njihovom podu.
Druga skupina je prerađivač plastike. Ove tvornice proizvode cijevi, limove, profile, pjenu ili brizgane dijelove i kupuju vijak i bačvu kada se stari istroše ili kada se linija nadogradi. Njihovo ograničenje je zastoj. Procesor koji mjeri istrošenu cijev pomoću mjerača provrta i usklađuje ga s crtežom iz 2009. treba dobavljača koji može raditi s ručnom skicom jednako udobno kao i s izvornom CAD datotekom.
Treća skupina je radionica za obnovu i održavanje koja služi i jednom i drugom. Oni sjede u sredini, kupuju zamjenske letve, dovodne otvore, nepovratne ventile i kompletne setove, a najviše im je stalo do dokumentacije i dosljednosti jer njihov vlastiti ugled putuje sa svakim dijelom koji ugrade.
U sve tri, iste četiri usporedbe odlučuju o poretku. Usklađenost geometrije je na prvom mjestu, jer vijak koji je 0,05 mm manji od promjera korijena mijenja omjer kompresije i kvalitetu taline. Paket za habanje je na drugom mjestu, jer nitrirana cijev koja se sastoji od 40 posto poliamida punjenog staklom neće postići onoliko sati koje je kupac obećao. Inspekcijski podaci su na trećem mjestu, jer će inženjer kvalitete iz Cincinnatija željeti podatke o dimenzijama i vrijednostima tvrdoće u kutiji. Troškovi iskrcaja i vrijeme isporuke su četvrti, a najvažniji su kada je zamjena hitna, a ne planirana.
Proizvođač vijaka i cijevi koji može odgovoriti na sva četiri pitanja u prvom odgovoru obično dobiva račun. Onaj koji odgovori s cjenikom i zahtjevom za izvlačenje rijetko to čini.
Na tržištu u Cincinnatiju pobjednička ponuda je ona koja stigne s potvrdom geometrije, preporukom za habanje, planom inspekcije i realnim datumom otpreme, a ne najnižom jediničnom cijenom.
Usklađivanje geometrije vijaka sa strojem koji vaš klijent koristi
Većina pogrešaka u odabiru izvora počinje ovdje, mnogo prije nego što se raspravlja o cijeni. Kupac uspoređuje dvije ponude za "dvostruki vijak i cijev" ne primjećujući da je jedan stožasti, a drugi paralelan ili da se omjer kompresije razlikuje jer je kupčev izvornik prepravljen s nestandardnom dubinom leta. Četiri glavne geometrije u nastavku pokrivaju gotovo sve o čemu će graditelj strojeva ili procesor iz Cincinnatija pitati.
Konusni dvostruki vijak i cijev
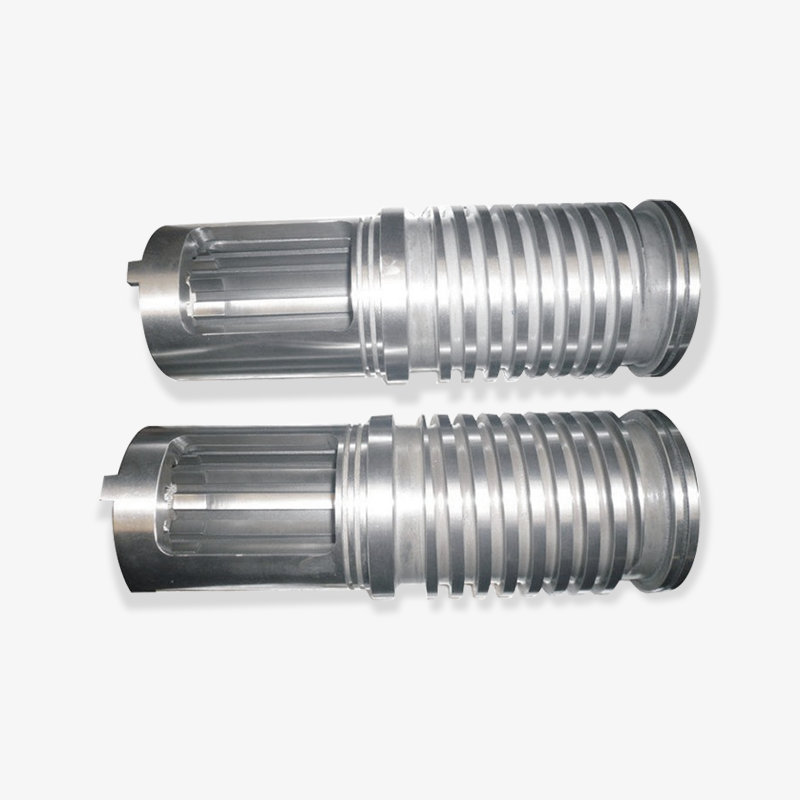
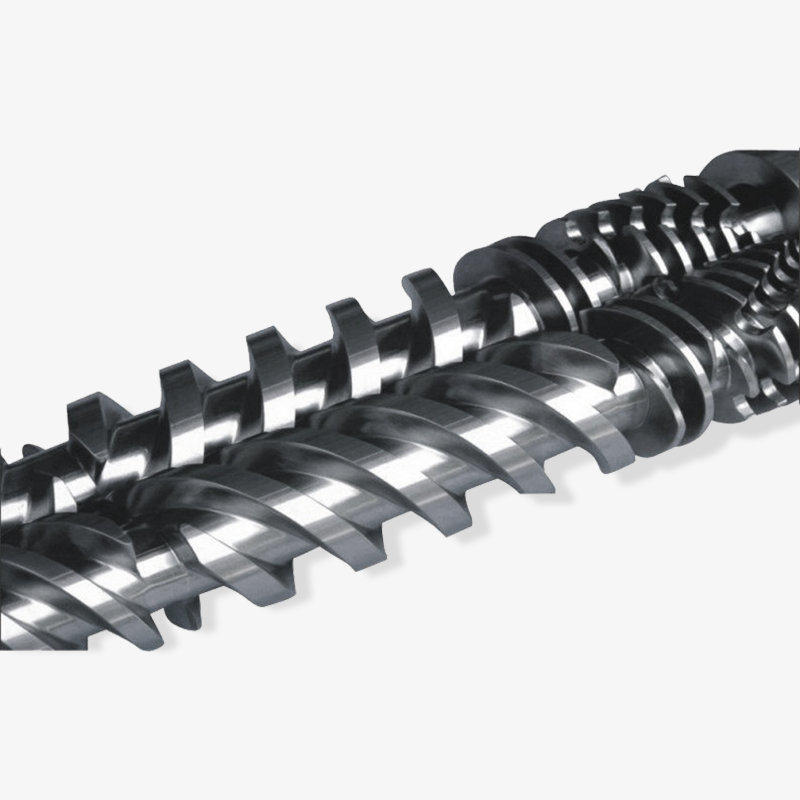
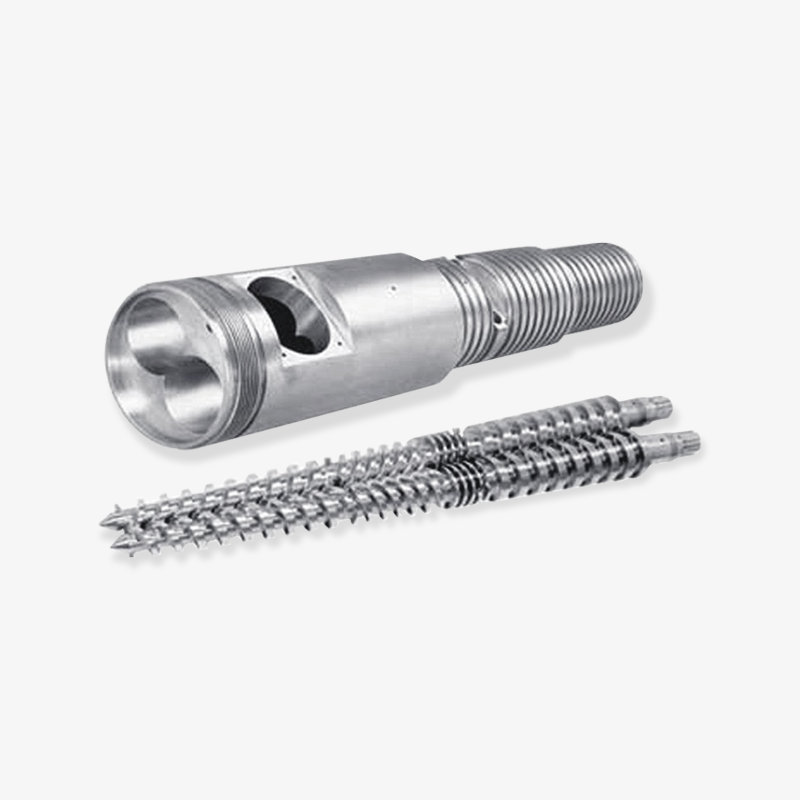
Stožasti kompleti s dvostrukim vijcima dominiraju radovima od krutog PVC-a: cijevi, sporedni kolosijeci i prozorski profili, ograde, podovi i kompozit drvo-plastika. Konusni dizajn koji se međusobno isprepliće stvara visoki transportni pritisak na maloj duljini, što odgovara dopremanju suhe mješavine i zahtjevnoj zoni kompresije. Kada proizvođač ekstrudera profila Cincinnati specificira stožasti set, detalji koji odlučuju hoće li dijelovi pristajati su središnja udaljenost, geometrija vrha vijka, napredovanje nagiba i uzorak prirubnice cijevi.
Središnja udaljenost je mjesto gdje se trošenje prvo vidi. Konusni vijci se troše na vrhovima letvica i na korijenu, a kako se zazor otvara, učinak pada i krivulja tlaka postaje nestabilna. Procesor koji javlja da "linija neće držati mjeru" na deset godina starom stroju obično opisuje pomak središnje udaljenosti, a ne problem grijača. Dobavljač koji traži mjerenje provrta bačve u tri točke duž duljine, plus trenutna središnja udaljenost, je dobavljač koji je to već učinio.
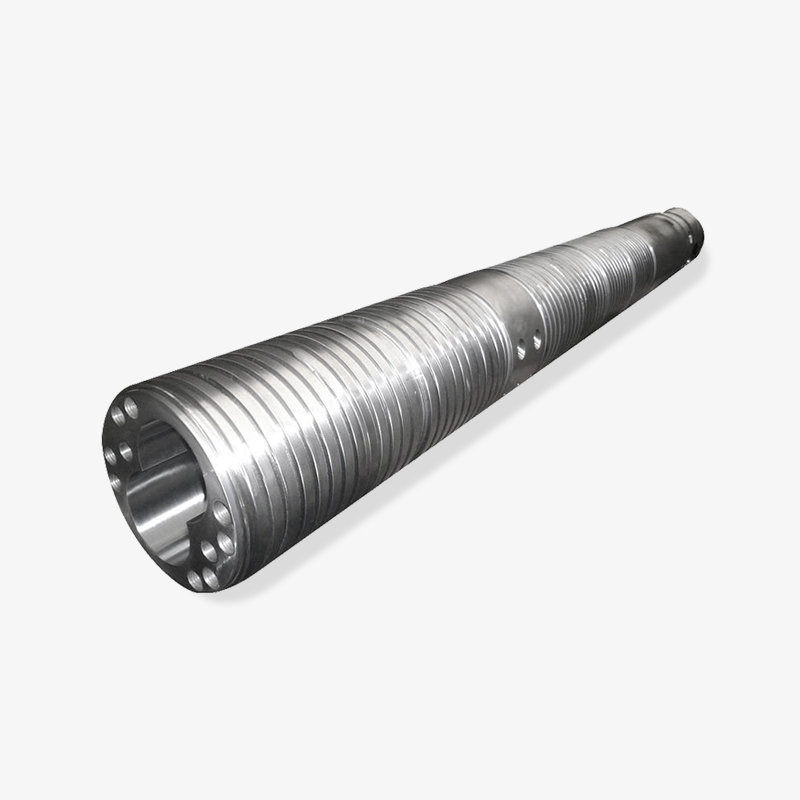
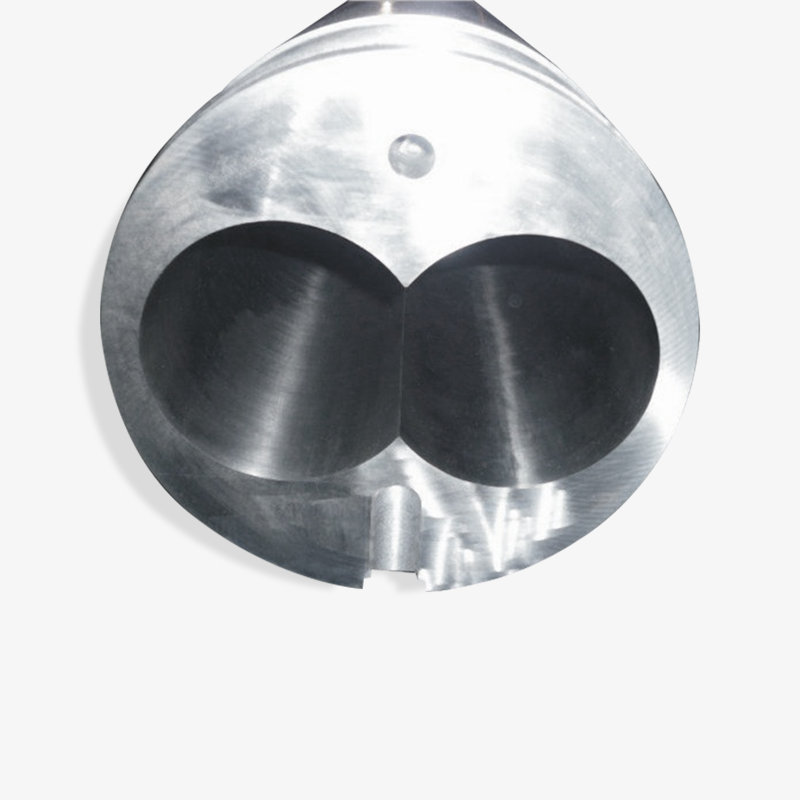 Prilagođeni stožasti dvostruki vijak i bačva za obradu materijala Pregledajte ovaj prilagođeni stožasti vijak i set cijevi kada je trošenje središnje udaljenosti ili stabilnost transporta materijala važni; prije naručivanja potvrdite kvalitetu osnovnog čelika i mjere provrta. Pogledajte proizvod →
Za prvu narudžbu zatražite ocjenu materijala iza specifikacije nitriranja ili bimetala, a ne samo broj tvrdoće površine. Površina od 900 HV na mekom osnovnom čeliku ponaša se vrlo drugačije od iste tvrdoće na pravilno toplinski obrađenoj podlozi nakon što dio prođe kroz toplinski ciklus.
Paralelni dvostruki vijak i bačva
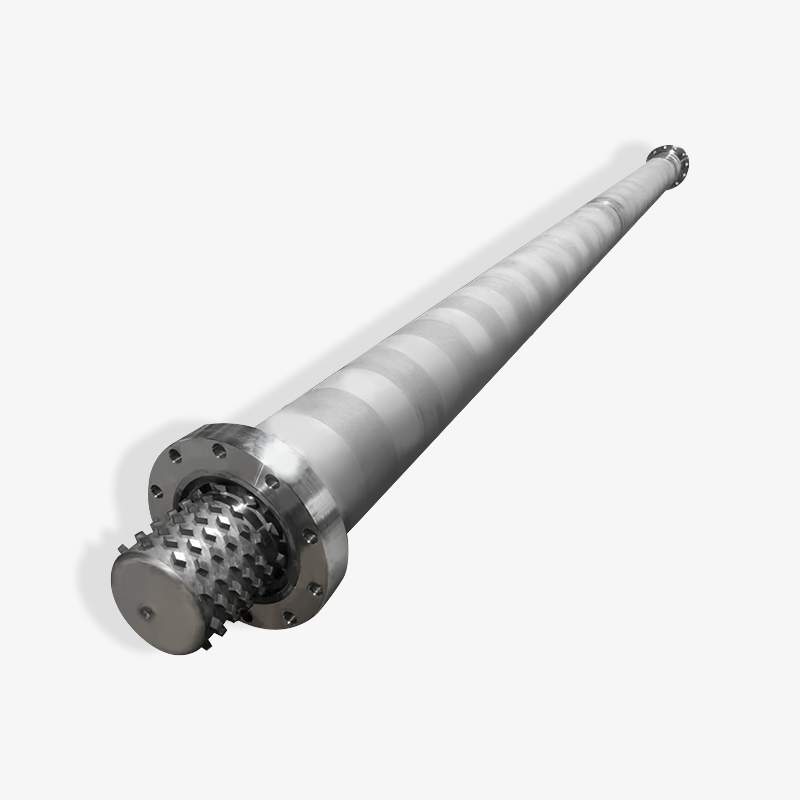
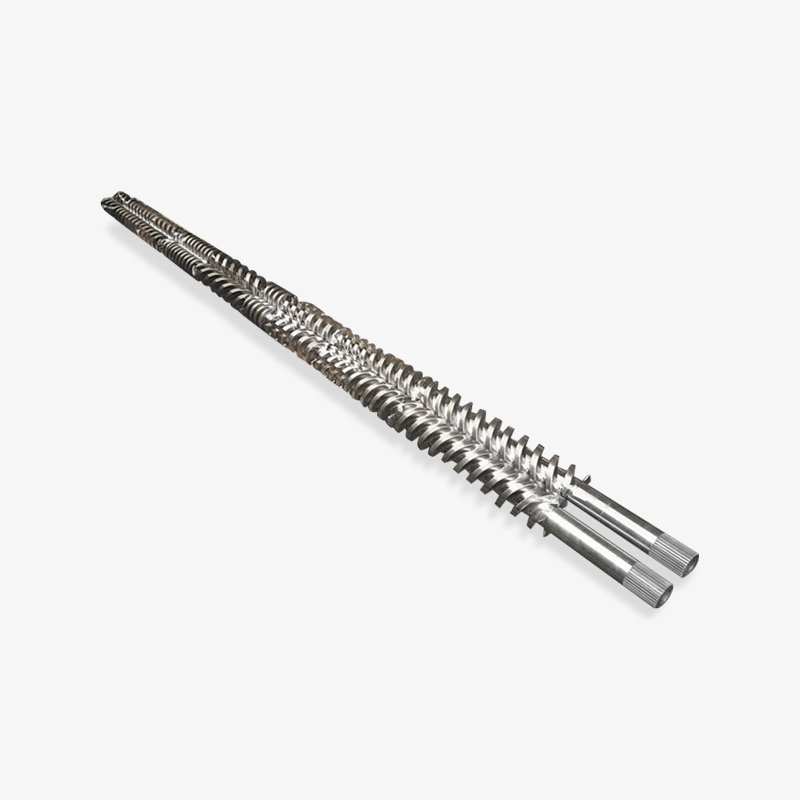
Paralelni strojevi s dvostrukim vijkom obrađuju spojeve, masterbatch, punjene i ojačane spojeve i visokoproduktivni rad peletiranja koji se nalazi ispred mnogih operacija kalupljenja u Cincinnatiju. Geometrija je modularna u većini modernih strojeva, što mijenja razgovor o nabavi: kupci ne naručuju jednu bačvu, već skup dijelova bačve, a uzorak trošenja se razlikuje od zone do zone.
Zona punjenja, zona miješanja i glava kalupa imaju različita opterećenja. Dobavljač koji paralelnu dvostruku cijev tretira kao jedinstvenu specifikaciju košuljice obično će pregraditi odjeljak za dovod i podgraditi dio za miješanje. Podjela specifikacije trošenja po zonama košta malo više na papiru i mnogo manje tijekom životnog vijeka stroja. Ako želite dublji tehnički pregled o tome kako ovi strojevi postižu miješanje i prijenos, članak o tehnologija paralelnog dvostrukog vijka je korisna referenca za slanje kolegi inženjeru.
Jedan vijak, ploča i EPE pjena
Ekstruderi s jednim pužom i dalje su radni konj za limove, cijevi, šipke i općenite radove na profilima gdje je smjesa već dobro izmiješana. U području Cincinnatija, linije ploča koje opslužuju klijente pakiranja i građevinarstva stalan su izvor narudžbi zamjene pojedinačnih vijaka. Omjer kompresije i dizajn sekcije punjenja čine više za određivanje izlazne stabilnosti nego nominalni promjer, zbog čega bi dobavljač uvijek trebao pitati koju smolu i koje nasipne gustoće koristi kupac.
EPE pjena je poseban slučaj. Ekstruzija pjene pokreće sredstvo za napuhavanje kroz cijev, a geometrija puža mora upravljati disperzijom plina, padom tlaka i hlađenjem bez dopuštanja preranog raspadanja. Set bisernih pamučnih vijaka i bačve nije jednostruki vijak opće namjene s drugom oznakom, a kupci koji ga tako tretiraju imaju nedosljednu strukturu stanica. Određivanje količine pjene, vrste sredstva za napuhavanje i ciljne gustoće na matrici čini razliku između obradivog seta i linije koja radi dva tjedna i zatim se zaustavlja.
Planetarni ekstruderi za kruti PVC
Sekcije planetarnih valjaka još uvijek se koriste u kalandriranju krutog PVC-a i nekim operacijama cijevi jer višestruki planetarni vijci pružaju nježnu, jednoliku plastifikaciju s velikom površinom za izmjenu topline. Geometrija trošenja potpuno je drugačija od dvostrukih vijaka: razmaci između planetarnih vijaka i bačvastih žljebova pokreću performanse, a ti se razmaci moraju provjeravati pojedinačno, a ne kao prosjek. Kupci koji specificiraju planetarne dijelove trebaju poslati mjerenje istrošenosti za svaku stanicu, a ne jedan broj.
| Geometrija | Tipične primjene u Cincinnatiju | Što navesti u upitu | Bilješke o obnovi i popravku |
|---|---|---|---|
| Konusni dvostruki vijak i cijev | Čvrsta PVC cijev, prozorski profil, sporedni kolosijek, WPC pod | Središnja udaljenost, L/D, nagib leta, omjer kompresije, uzorak prirubnice | Istrošenost se prvo vidi na vrhovima i korijenu; provjerite središnji razmak prije naručivanja |
| Paralelni dvostruki vijak i cijev | Kompaundiranje, masterbatch, punjene smjese, peletiranje | Popis dijelova bačve, specifikacija košuljice po zonama, slijed vijčanih elemenata | Trošenje se razlikuje po zoni; nemojte nanositi jednu razinu košuljice po cijeloj dužini |
| Jedan vijak i bačva | Lim, cijev, šipka, opći profil, EPE pjena | Smola i nasipna gustoća, omjer kompresije, dizajn odjeljka za punjenje, sito | Konus provrta cijevi i trošenje letve vijka obično se kreću zajedno |
| Planetarni vijak i cijev | Čvrsto PVC kalandriranje, nekoliko cjevovoda | Mjerenja razmaka po stanici, broj žljebova, raspored hlađenja cijevi | Razmaci se moraju provjeravati stanicu po stanicu, a ne prosjek |
Nosivi paketi: nitrirani, bimetalni i ono što bi ponuda trebala pokazati
Nošenje je druga polovica svakog razgovora o vijcima i bačvama u Cincinnatiju, a to je polovica koja se najčešće svodi na jedan broj u citatu. Sama brojka o tvrdoći govori vrlo malo. Ono što je bitno je kombinacija osnovnog čelika, dubine obrade i stvarnog opterećenja punila koje će dio vidjeti.
Poliolefini bez punila, polistiren i krute PVC suhe mješavine su relativno dobre. Poliamid punjen staklom, polipropilen punjen mineralima, masterbatch s velikim opterećenjem pigmentom i bilo koja struja s naknadnim mljevenjem i abrazivnom kontaminacijom nisu. Grafikon u nastavku uspoređuje uobičajene opcije izrade na relativnom indeksu, koristeći standardni nitrirani set kao osnovnu liniju od 100.
Indeks relativnog trošenja po vijku i bačvi (nitrirana baza = 100)
Nitrirani vijak i cijev, standardno kućište
Nitrirana cijev s poliranim vijcima
Bimetalna cijev s nitriranim vijkom
Bimetalni set vijaka i cijevi
Presloj od tvrdog metala na letvicama, posebna izrada
Vrijednosti indeksa relativne su usporedbe za rasprave o planiranju, a ne jamstva učinka. Stvarni vijek trajanja ovisi o opterećenju punila, brzini vijka, temperaturnom profilu i razini onečišćenja.
Bimetalna cijev se obično proizvodi centrifugalnim lijevanjem košuljice od legure otporne na habanje u tijelo bačve, što daje tvrdoću košuljice u području od 58 do 62 HRC s karbidnom fazom raspršenom kroz nju. Ta je obloga daleko bolje otporna na habanje od nitrirane kutije, koja je obično duboka 0,3 do 0,6 mm i najbolja je protiv prianjanja i korozije, a ne tvrdih punila. Uparivanje bimetalne bačve s nitriranim vijkom uobičajeni je kompromis: štiti skuplju komponentu koju je teže zamijeniti, a istovremeno održava cijenu vijka razumnom.
Za stroj koji koristi više od oko 30 posto smjese ispunjene staklom ili radi ponovno mljevenje s mineralnim punilom, uparivanje bimetalnog vijka i kompleta bačve obično je lakše opravdati nego ponavljanje zamjena. Vrijedno je raditi aritmetiku s kupcem, a ne jednostavno navesti obje opcije i pustiti ih da izaberu na temelju cijene. Zastoj na Cincinnati liniji ili liniji profila obično košta mnogo više po danu od razlike u cijeni između nitriranog i bimetalnog seta.
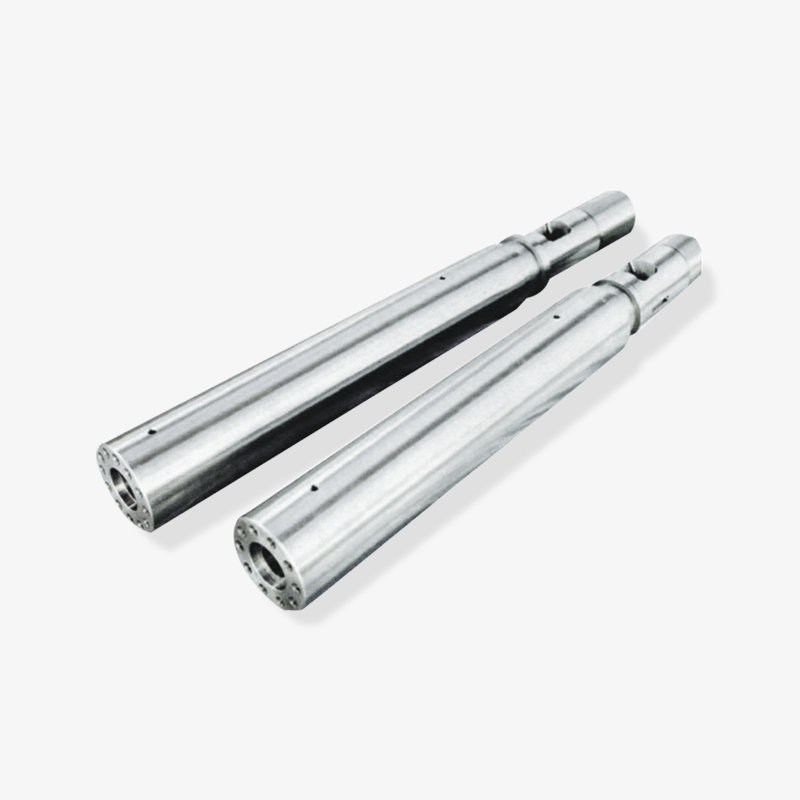
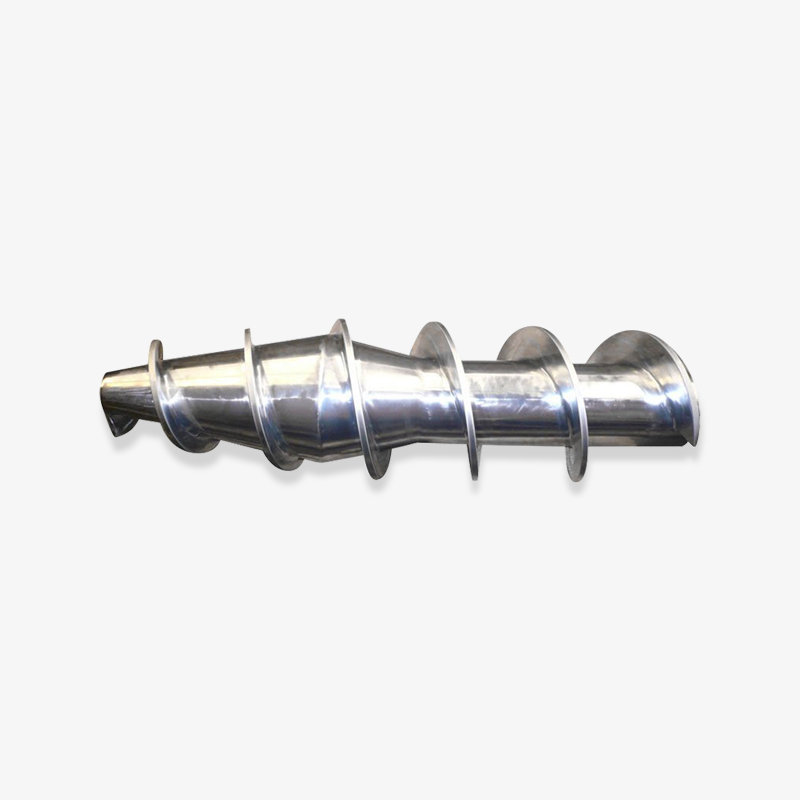
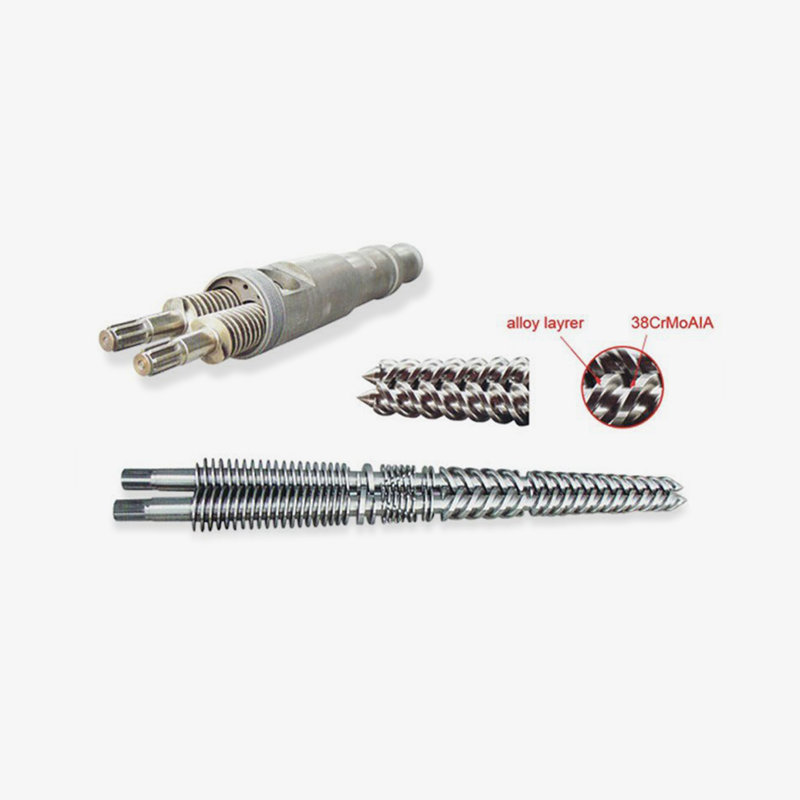 Bimetalni vijak za plastiku ispunjenu staklom i inženjersku plastiku Razmotrite ovaj bimetalni vijak za abrazivne spojeve punjene staklom ili mineralima; prije naručivanja potvrdite pokrivenost legure i detalje o lijevanju košuljice cijevi. Pogledajte proizvod →
Dvije praktične napomene za kupce. Najprije se raspitajte je li bimetalna košuljica centrifugalno lijevana duž cijele radne duljine ili samo u zoni mjerenja; odgovor značajno mijenja cijenu i život. Drugo, zatražite debljinu košuljice u ponudi, jer je cijev koja se može jednom brusiti i ponovno upotrijebiti različita vrijednost od one koja se mora odbaciti na prvi znak istrošenosti.
Paket trošenja odaberite na temelju opterećenja punila i troškova zastoja, a ne samo na temelju broja tvrdoće; bimetalna bačva s nitriranim vijkom često je najekonomičniji spoj.
Vijčane bačve za injekcijsko prešanje i pribor koji se zaboravlja
Brizganje je drugi veliki tok potražnje u regiji, a ponaša se drugačije od ekstruzije. Vijak ne radi kontinuirano u stabilnom stanju; plastificira se u ciklusima, doživljava brze promjene tlaka i očekuje se da se brzo oporavi između hitaca. Vijci za opću namjenu dobro se nose s poliolefinima i polistirenom, ali poliamid, polikarbonat, POM i bilo koja vrsta punjena staklom zahtijevaju izbor geometrije i habanja koji odgovaraju ciklusu.
Najčešća pogreška u specifikacijama s bačvama za vijke za injekcijsko prešanje je tretiranje vijka kao izolirane stavke. Nepovratni ventil, kontrolni prsten, vrh vijka i mlaznica nalaze se na istom putu taljenja i svi se troše. Kupac koji zamijeni istrošeni vijak, ali zadrži istrošeni kontrolni prsten obično će vidjeti istu nedosljednost u težini udarca koja je i potaknula zamjenu. Naručivanje vijka, ventila i vrha zajedno košta malo više unaprijed i štedi drugo rastavljanje.
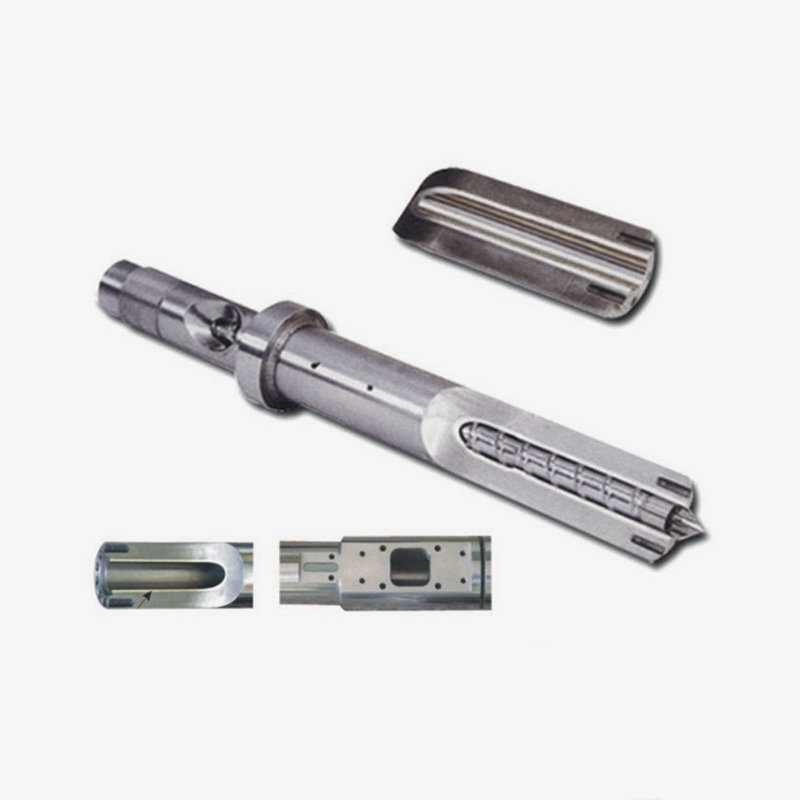
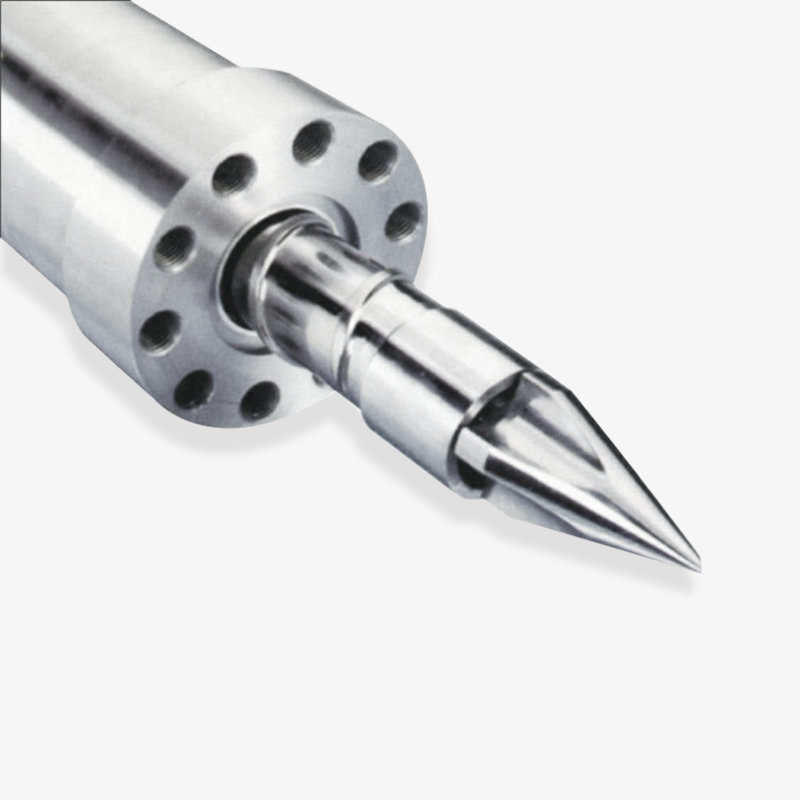 Prilagođeni vijak za injekcijsko prešanje i sklop cijevi Pregledajte ovaj prilagođeni vijak i bačvu za projekte injekcijskog prešanja gdje je stabilnost plastificiranja važna; prije proizvodnje potvrdite usklađivanje komponenti s putanjom taljenja i detalje crteža. Pogledajte proizvod →
Za proizvođača strojeva koji kupuje komponente za novu montažu, pregled crteža trebao bi pokriti pogonski kraj, detalje utora za klin i spojke, raspored trake grijača i položaje termoelementa. Vijak koji je dimenzionalno savršen, ali ima rupe za termoelemente udaljene 15 mm neće uspjeti pri puštanju u rad jer se temperaturni profil ne može postaviti kako je projektirano. Vrijedno je pismeno potvrditi ove pojedinosti prije početka proizvodnje, umjesto da ih otkrivate na montažnoj stanici.
Procesori koji zamjenjuju set na postojećoj preši imaju drugačiji prioritet. Dobavljač treba da radi na temelju izmjerenih dimenzija istrošenog dijela, uključujući stvarni provrt u zoni dodavanja i zoni mjerenja, te da potvrdi koje su dimenzije kritične, a koje imaju prostor za toleranciju. Dobavljač koji traži tri mjerenja provrta, OD vijka na oba kraja i fotografiju pogonske spojke obavlja posao kako treba.
Tolerancije, inspekcija i što spada u Zahtjev za ponudu
Većina sporova između kupca iz Cincinnatija i inozemnog dobavljača vijaka i cijevi vodi do nejasnog zahtjeva za ponudu, a ne do greške u proizvodnji. Dobavljač je napravio ono što je crtež rekao; kupac je očekivao nešto što crtež nije uhvatio. Tablica u nastavku navodi stavke koje treba podmiriti u pisanom obliku prije proizvodnje, osobito kod prve narudžbe.
| Zahtjev za ponudu | Zašto mijenja ishod | Što dostaviti ili zatražiti |
|---|---|---|
| Podaci o geometriji vijka | Promjer korijena i uspon postavljaju omjer kompresije i kvalitetu taline | Crtanje ili mjerenje istrošenog dijela, uključujući L/D i omjer kompresije |
| Provrt cijevi i košuljica | Tolerancija provrta i kvaliteta košuljice omogućavaju pristajanje i život | Nazivni provrt, izmjereni provrt u tri točke, tip i debljina košuljice |
| Detalji sučelja | Greške prirubnice, dovodnog grla, utora za klin i spojke zaustavljaju montažu | Uzorak prirubnice, crtež dovodnog grla, detalj pogonskog kraja, raspored grijača |
| Specifikacije materijala i trošenja | Osnovni čelik i dubina obrade određuju stvarni vijek trajanja | Vrsta osnovnog čelika, dubina nitriranja ili bimetalna klasa, raspon površinske tvrdoće |
| Zapisnik o inspekcijskom nadzoru | Inženjeri kvalitete trebaju podatke, a ne jamstva | Izvješće o dimenzijama, očitavanje tvrdoće, vrijednosti odstupanja, rezultat tlačne provjere |
| Označavanje i pakiranje | Sprječava zabune i oštećenja prilikom slanja narudžbi s više artikala | Konvencija označavanja dijelova, vrsta sanduka, zaštita od hrđe, format popisa pakiranja |
Što se tiče tolerancija, sami brojevi trebaju potjecati iz crteža gdje god crtež postoji. Tamo gdje to nije slučaj, dobavljač bi trebao biti u mogućnosti navesti radni raspon i objasniti posljedicu tog raspona, na primjer koliko varijacija ravnosti nosač cijevi stroja može apsorbirati prije nego što vijak počne trljati. Kupci bi trebali biti oprezni u pogledu svake ponude koja navodi toleranciju bez objašnjenja prema čemu se mjeri.
Inspekcijska dokumentacija zaslužuje svoj redak u narudžbenici. Za OEM strojeve standardno je izvješće o dimenzijama sa stvarnim izmjerenim vrijednostima. Za procesor koji zamjenjuje jedan set obično je dovoljno kratko izvješće koje pokriva provrt, OD vijka, tvrdoću i odstupanje. Zatražite format koji želite prije proizvodnje, jer retroaktivna izrada izvješća za gotov dio nije isto što i mjerenje tijekom proizvodnje.
Detaljan RFQ s geometrijskim podacima, specifikacijom trošenja, pojedinostima sučelja i dogovorenim formatom inspekcije uklanja većinu rizika prve narudžbe.
Vrijeme dostave, prijevoz i troškovi slijetanja u Cincinnati
Cincinnati je u unutrašnjosti, što znači da je svaka isporuka kineskog proizvođača vijaka i bačvi pokret s više nogu. Kupci koji uspoređuju samo cijenu franko tvornica često se neugodno iznenade kada se dodaju teret, carina i kopneni prijevoz. Donja tablica dijeli trošak na dijelove, što je ujedno i prava struktura za usporedbu dva dobavljača.
| Troškovni element | Što pokriva | Praktična napomena |
|---|---|---|
| Cijena komponente | Vijak, bačva i sav pribor kod dobavljača | Usporedite slično na kvalitetu čelika, vrsti košuljice i uključenom priboru |
| Pregled inženjerstva i crteža | Potvrda dimenzija, preporuka za nošenje, označavanje crteža | Obično uključeno; pitajte izričito o dijelovima prilagođenim ili obrnutim inženjeringom |
| Izvozno pakiranje | Sanduk, zaštita od hrđe, označavanje dijelova, popis pakiranja | Vijci bi trebali biti poduprti duž svoje duljine, a ne konzolni u sanduku |
| Unutarnji i pomorski prijevoz | Prijevoz do luke, prekooceanski dio, rukovanje u luci | Tranzitna vremena razlikuju se ovisno o ruti; planirajte za par luka, a ne za jedan broj |
| Carinske i trgovinske mjere | Uvozne carine i sve primjenjive trgovinske radnje u trenutku ulaska | Promjena cijena; prije ponude potvrdite trenutnu poziciju kod carinskog posrednika |
| Unutarnja dostava u Ohio | Željeznicom ili kamionom od dolazne luke do područja Cincinnatija | Omogućite dodatne dane za željeznicu i zakazivanje isporuke opremljene dizalicom |
Što se tiče vremena, standardna jednovijna ili nitrirana cijev obično prolazi kroz proizvodnju za nekoliko tjedana nakon što se crtež odobri. Bimetalne konstrukcije, planetarni setovi i sve što zahtijeva novi uzorak ili obrnuti inženjering traje duže. Oceanski prijevoz dodaje više tjedana, a kopnena dostava u Ohio dodaje još nekoliko dana. Kupac koji planira gašenje trebao bi raditi unatrag od datuma instalacije, a ne unaprijed od datuma narudžbe.
Dva praktična načina za skraćivanje efektivnog vremena isporuke. Prvo naručite potrošni dio sa strojem, a ne nakon kvara; rezervni set na polici pretvara četverotjednu hitnu u jednodnevnu razmjenu. Drugo, za OEM strojeve sa stalnim obujmom, dogovorite tekući raspored s dobavljačem tako da su uobičajene geometrije već u proizvodnji kada narudžbenica stigne.
Rizici pri kupnji i kako smanjiti rizik prve narudžbe
Nijedan od dolje navedenih rizika nije jedinstven za kineske dobavljače, ali svaki se pojavljuje češće kada su kupac i dobavljač udaljeni jedanaest vremenskih zona i dio se ne može pregledati prije isporuke.
- Geometrijski drift na dijelovima obrnutim inženjeringom. Istrošeni uzorak izmjeren bez kompenzacije istrošenosti daje vijak koji je već na kraju svog raspona tolerancije kada je nov. Pošaljite i nacrt i izmjerene dimenzije i navedite koja vrijedi.
- Zamjena specifikacije trošenja. Citat koji kaže "bimetalni" bez stupnja ili debljine obloge ostavlja prostora za jeftiniju izradu. Zahtijevati ocjenu i debljinu u pisanom obliku.
- Neusklađenost sučelja. Uzorci prirubnica, utori za klinove i rasporedi grijača najčešći su uzrok da dio stigne ispravan, ali se ne može sastaviti. Potvrdite ih fotografijama i označenim crtežima.
- Rupe u dokumentaciji. Ako izvješće o inspekciji nije dogovoreno prije proizvodnje, može stići kao generička potvrda koja ne zadovoljava nikoga u odjelu kvalitete.
- Oštećenje pakiranja. Dugi, vitki vijci se savijaju kada su poduprti samo na krajevima sanduka. Odredite kako bi dio trebao biti podržan.
Najučinkovitiji korak smanjenja rizika je mala prva narudžba. Jedan zamjenski set za liniju koju kupac već dobro poznaje daje objema stranama priliku da testiraju komunikaciju, dokumentaciju i prilagodbu prije nego što se raspravlja o višegodišnjem ugovoru o opskrbi. Dobavljač vijaka i bačvi kojeg vrijedi zadržati tretirat će taj prvi set jednako ozbiljno kao narudžbu od stotinu jedinica.
Započnite s jednim mjerljivim skupom, potvrdite dokumentaciju i pojedinosti sučelja, a zatim proširite na ugovor o nabavi nakon što se dokaže radni odnos.
Pozadina dobavljača i dodatna literatura
Profil proizvođača vijaka i cijevi Osnovana 1990. godine, tvrtka upravlja proizvodnim prostorom na više od 10.000 četvornih metara i isporučuje stožaste, paralelne, jednostruke, planetarne i bimetalne komplete vijaka i bačvi, komponente za injekcijsko prešanje, gumene vijke ekstrudera i kompletne linije za ekstruziju proizvođačima strojeva i prerađivačima u Sjedinjenim Državama, Njemačkoj, Bliskom istoku i jugoistočnoj Aziji.
Gdje kupcu treba prilagođena geometrija, a ne kataloška stavka, koristan prvi korak je razgovor o smoli, stroju i povijesti trošenja, nakon čega slijedi pregled crteža. Većina gore navedenih tehničkih pitanja može se riješiti u toj burzi prije nego što se izda ponuda.
FAQ: Nabavka vijaka i bačvi za tržište Cincinnatija
Kako kupci CI Cincinnatija obično pokreću upit za vijke i bačvu?
Većina počinje crtežom, izmjerenim istrošenim dijelom ili oboje, plus opterećenje smolom i punilom koje stroj pokreće. Najjači upiti uključuju vrstu stroja, L/D, trenutno mjerenje provrta i razlog zamjene. Ta kombinacija omogućuje dobavljaču da potvrdi geometriju i preporuči paket za habanje u prvom odgovoru umjesto postavljanja tri kruga naknadnih pitanja.
Može li dobavljač uskladiti vijak za stroj koji je star dvadeset godina i nema crtež?
U većini slučajeva da, pod uvjetom da se istrošeni dio pažljivo izmjeri i da se dodatak za istrošenost isključi. Fotografije pogonskog kraja, dovodnog grla i svih oznaka na cijevi pomažu. Kupac bi trebao potvrditi koje su dimenzije kritične, jer će dio napravljen obrnutim inženjeringom izrađen prema istrošenom uzorku obično biti lošiji od dijela izrađenog prema izvornim nominalnim dimenzijama.
Koliko dugo treba trajati bimetalni set vijaka i cijevi u usporedbi s nitriranim kompletom?
Više ovisi o opterećenju punila i uvjetima rada nego o naljepnici. U abrazivnim spojevima kao što je poliamid punjen staklom ili polipropilen punjen mineralima, bimetalni set općenito zadržava svoje dimenzije znatno dulje nego nitrirani set. U neispunjenim poliolefinima razmak se sužava, a nitrirani set može biti razumnija kupnja. Zatražite usporedbu u vašoj specifičnoj smoli umjesto općenite tvrdnje.
Kolika je minimalna narudžba za prvu probu?
Pojedinačni set je normalno izvediv, posebno za zamjenu na postojećem stroju. Kupci bi trebali očekivati da će cijena po jedinici biti manje povoljna nego kod zakazane količinske narudžbe i trebali bi uračunati teret u usporedbu. Za proizvođače originalne opreme za strojeve mala serija od dva ili tri seta često je praktičan način testiranja ponovljivosti prije nego što se obvežu na raspored.
Kako kupci rješavaju teret i carine u Ohio?
Većina koristi iskusnog carinskog posrednika i uspoređuje dobavljače na temelju troška isporuke, a ne cijene franko tvornica. Pošiljka se obično kreće oceanom do američke luke, a zatim željeznicom ili kamionom do područja Cincinnatija. Stope carina i sve primjenjive trgovinske mjere trebaju biti potvrđene u trenutku ulaska, jer se mijenjaju i značajno utječu na usporedbu između dobavljača.
Isporučuju li dobavljači kompletne ekstrudere kao i komponente?
Neki to rade. Osim pužnih i bačvastih setova, mogu se isporučiti planetarni i konusni dvopužni ekstruderi i kompletne linije cijevi, limova i profila, što je korisno za proizvođača strojeva koji sastavlja cijeli sustav ili za procesor koji dodaje kapacitet. Za kupce koji trebaju samo zamjensku komponentu, put komponente ostaje jednostavniji i brži put.
Koji dokumenti trebaju stići s pošiljkom?
Minimalno, popis pakiranja koji odgovara oznakama dijelova, izvješće o inspekciji dimenzija sa stvarnim izmjerenim vrijednostima, očitanjima tvrdoće i svim rezultatima ispitivanja tlaka za cijev. Kupci s formalnim procesom dolazne inspekcije trebali bi dogovoriti format izvješća prije početka proizvodnje, jer naknadno opremanje dokumentacije gotovog dijela nije isto što i mjerenje tijekom proizvodnje.
Uzorak za sve vrste kupaca u regiji je dosljedan. Graditelj strojeva u Cincinnatiju, procesor s krutim PVC-om i radionica za obnovu trebaju jasan odgovor na iste četiri stvari: podudara li se geometrija, hoće li habajući paket preživjeti ovu smolu, hoće li dokumentacija zadovoljiti kvalitetu i kada će zapravo stići. Ispravno shvatite ta četiri i cijena će postati uobičajeni komercijalni razgovor, a ne kockanje.
Ako strujni vod gubi izlaz, loše drži mjerač ili troši više energije nego što je prije, vijak i bačva obično su prvo mjesto vrijedno mjerenja. Kratka tehnička razmjena s proizvođačem koji je već vidio te simptome brži je put do odgovora nego nova runda ponuda za identičan zamjenski dio.
Odabrani zaslon ležaja
 浙公网安备 33090202000520 号
